 " />
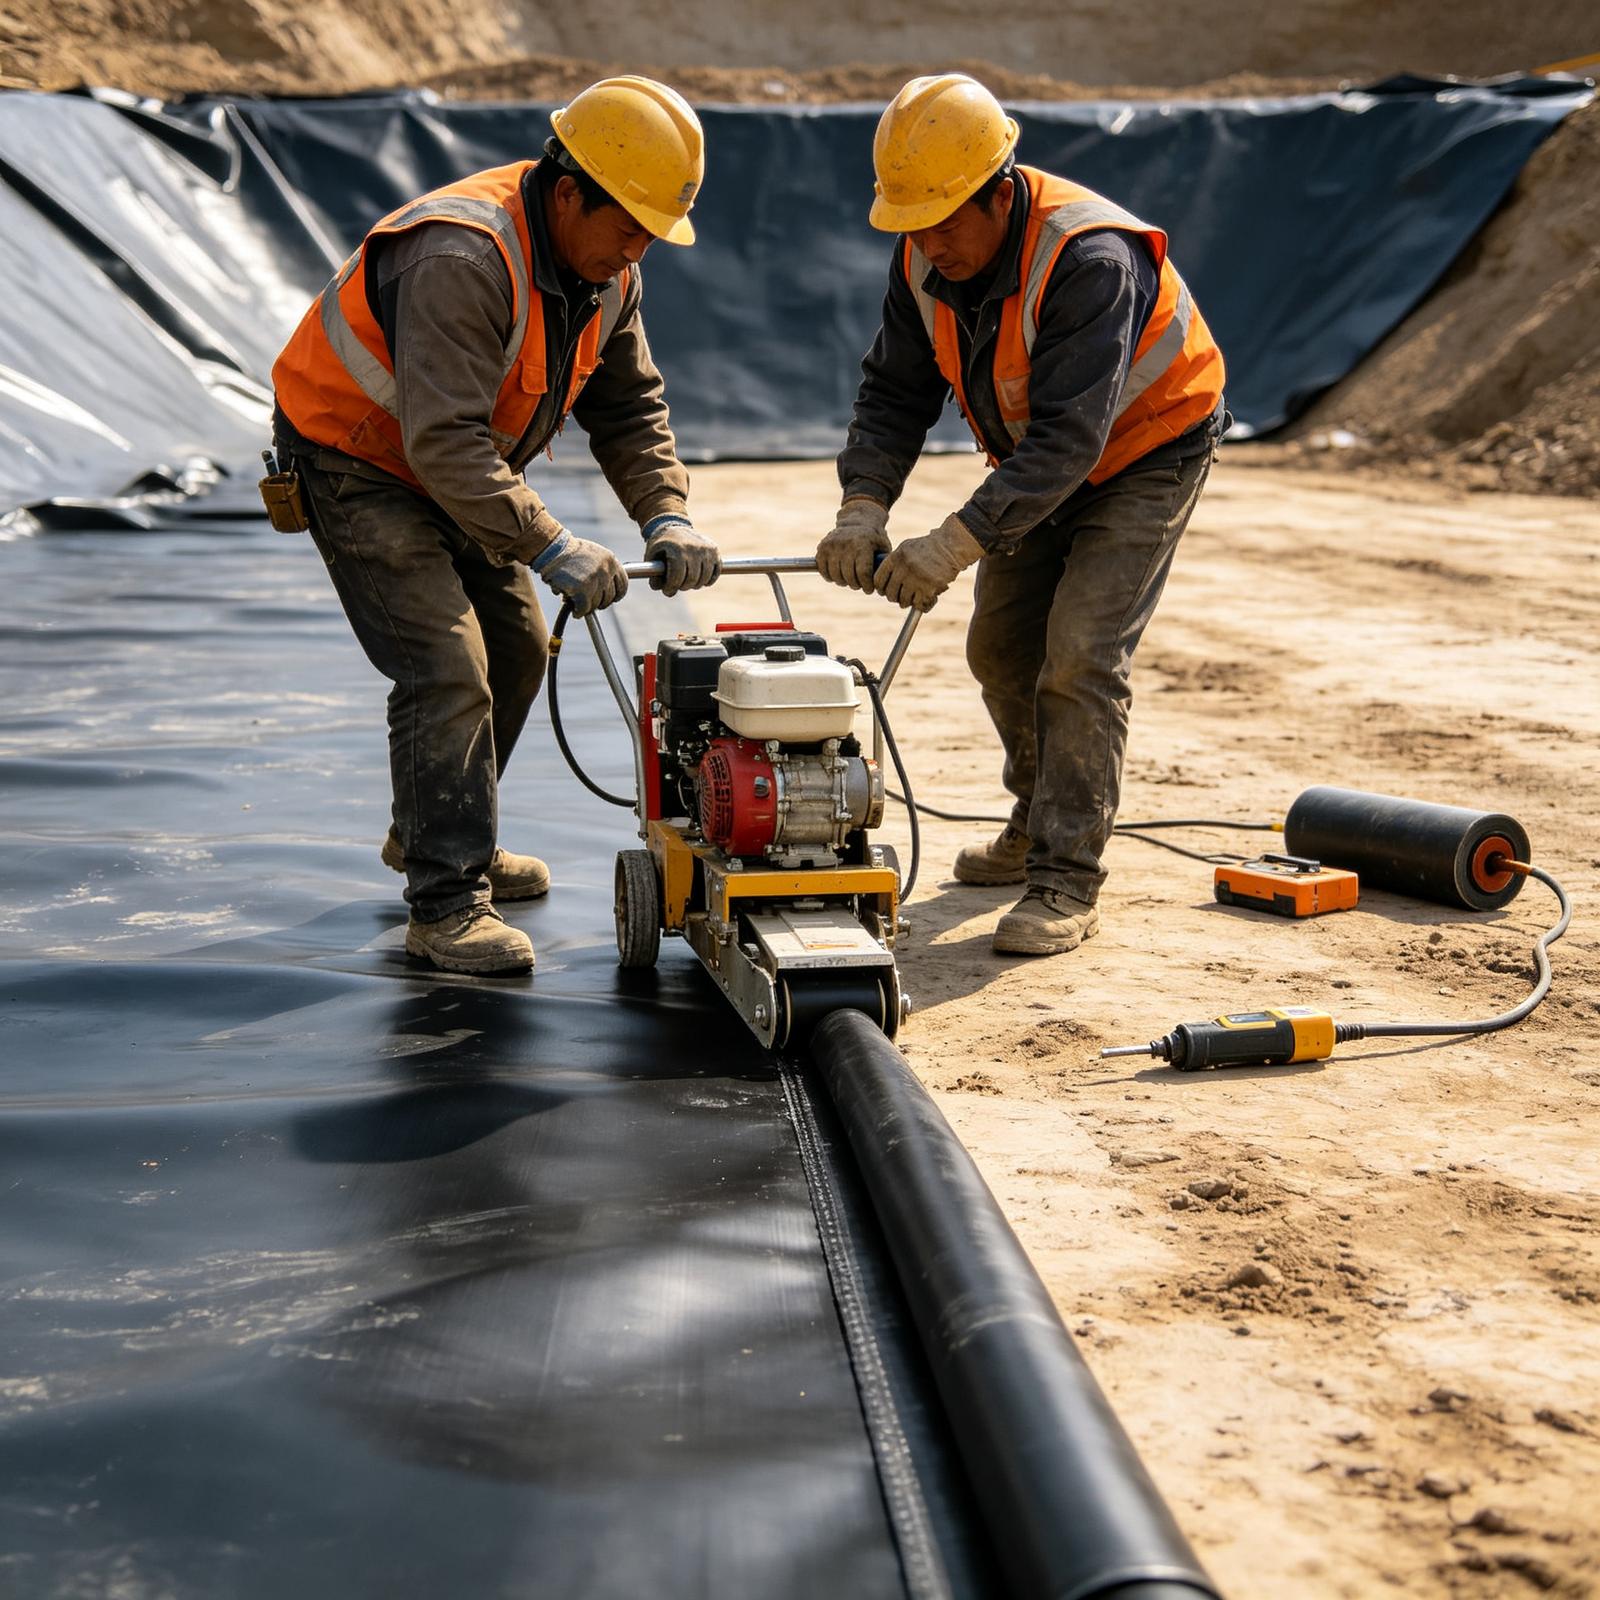
土工膜现场焊接的焊缝布置和施工顺序影响防渗层整体质量,合理安排焊接工序,可减少焊缝交叉和返工,提高施工效率。
焊缝布置
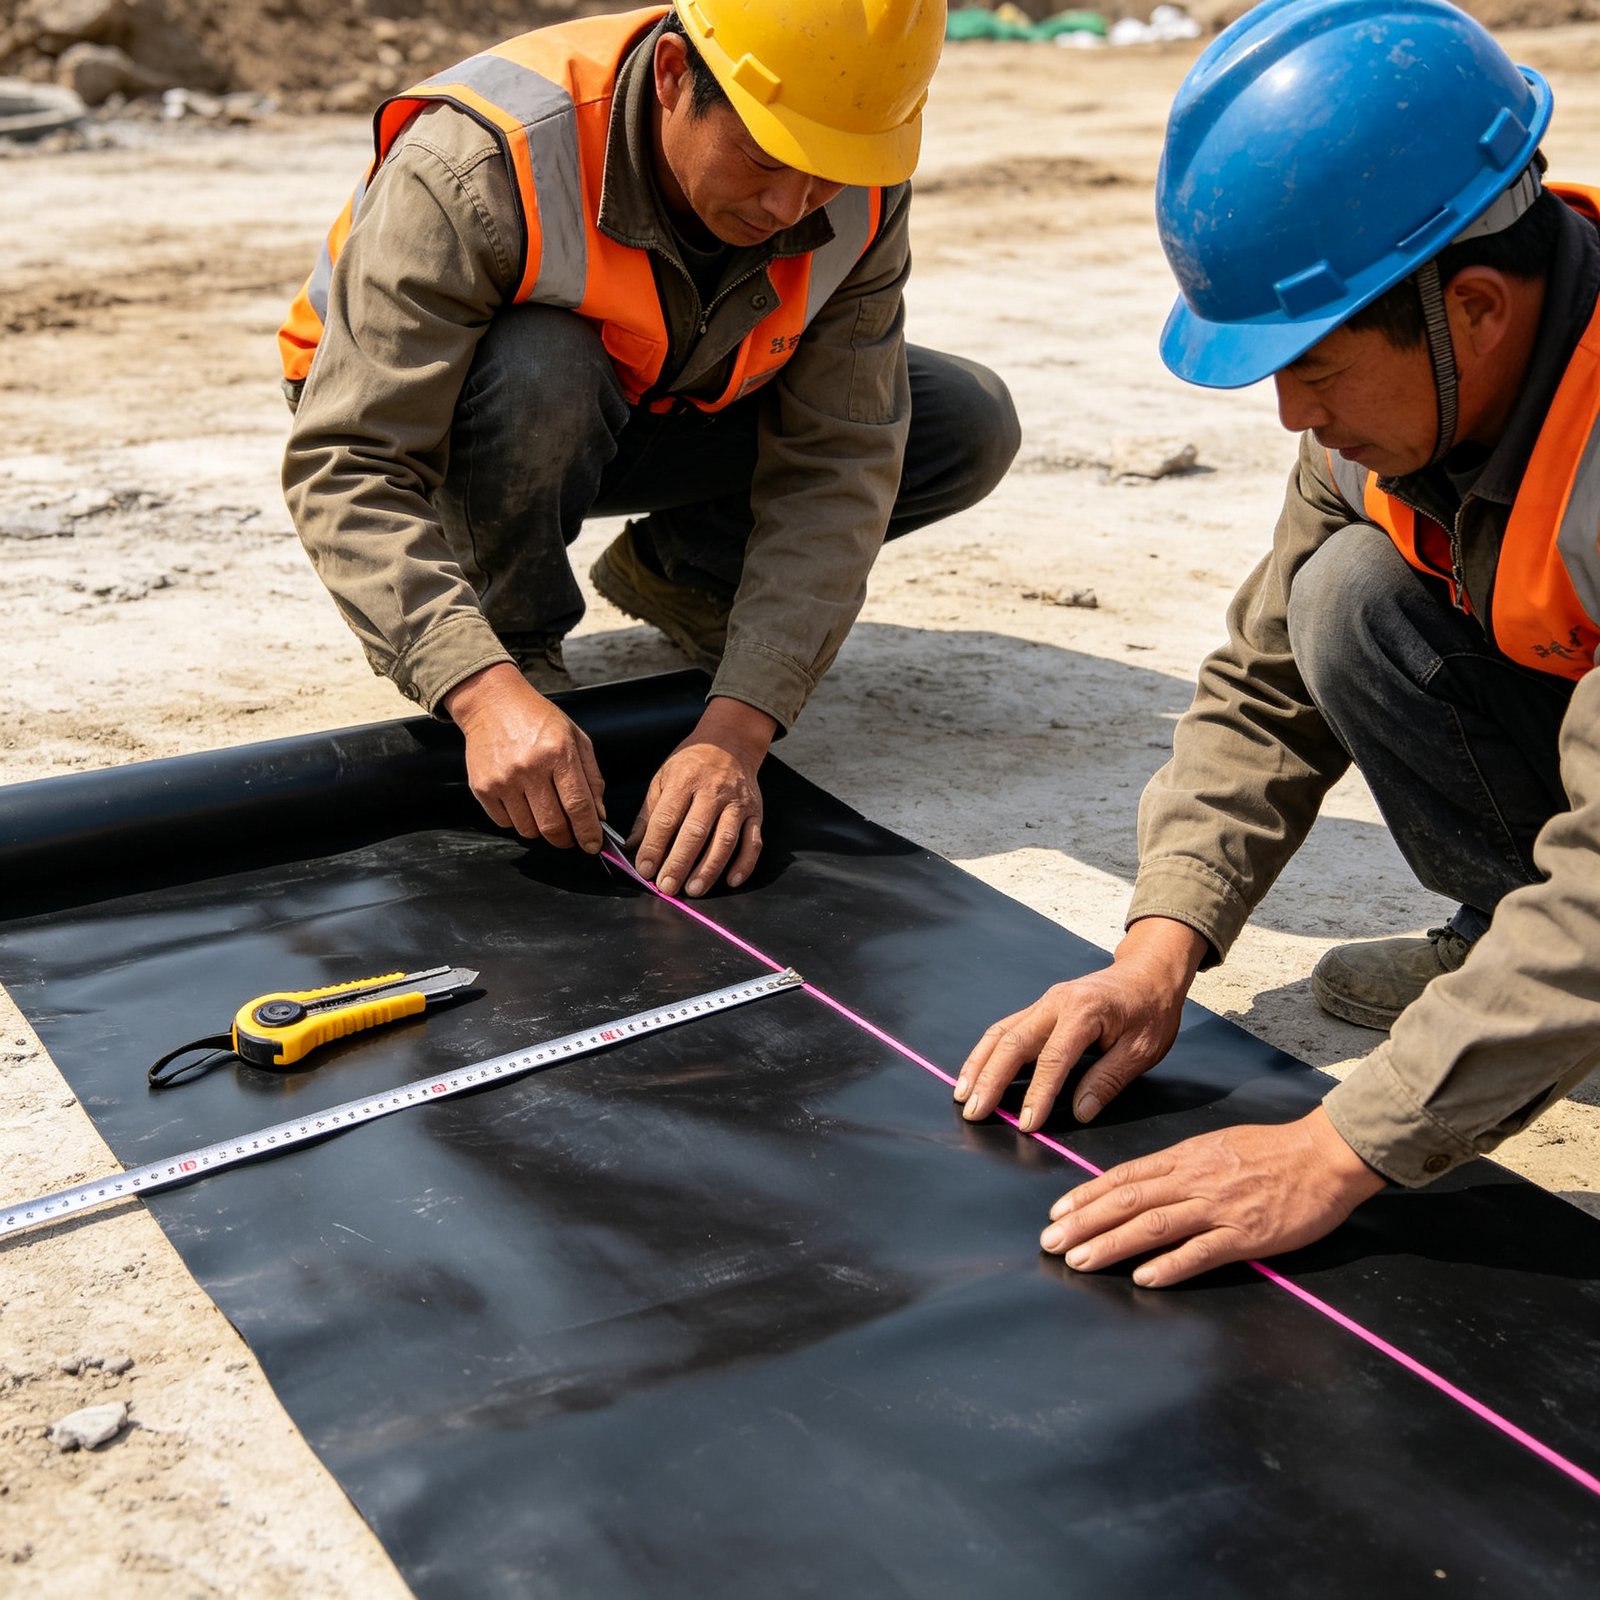
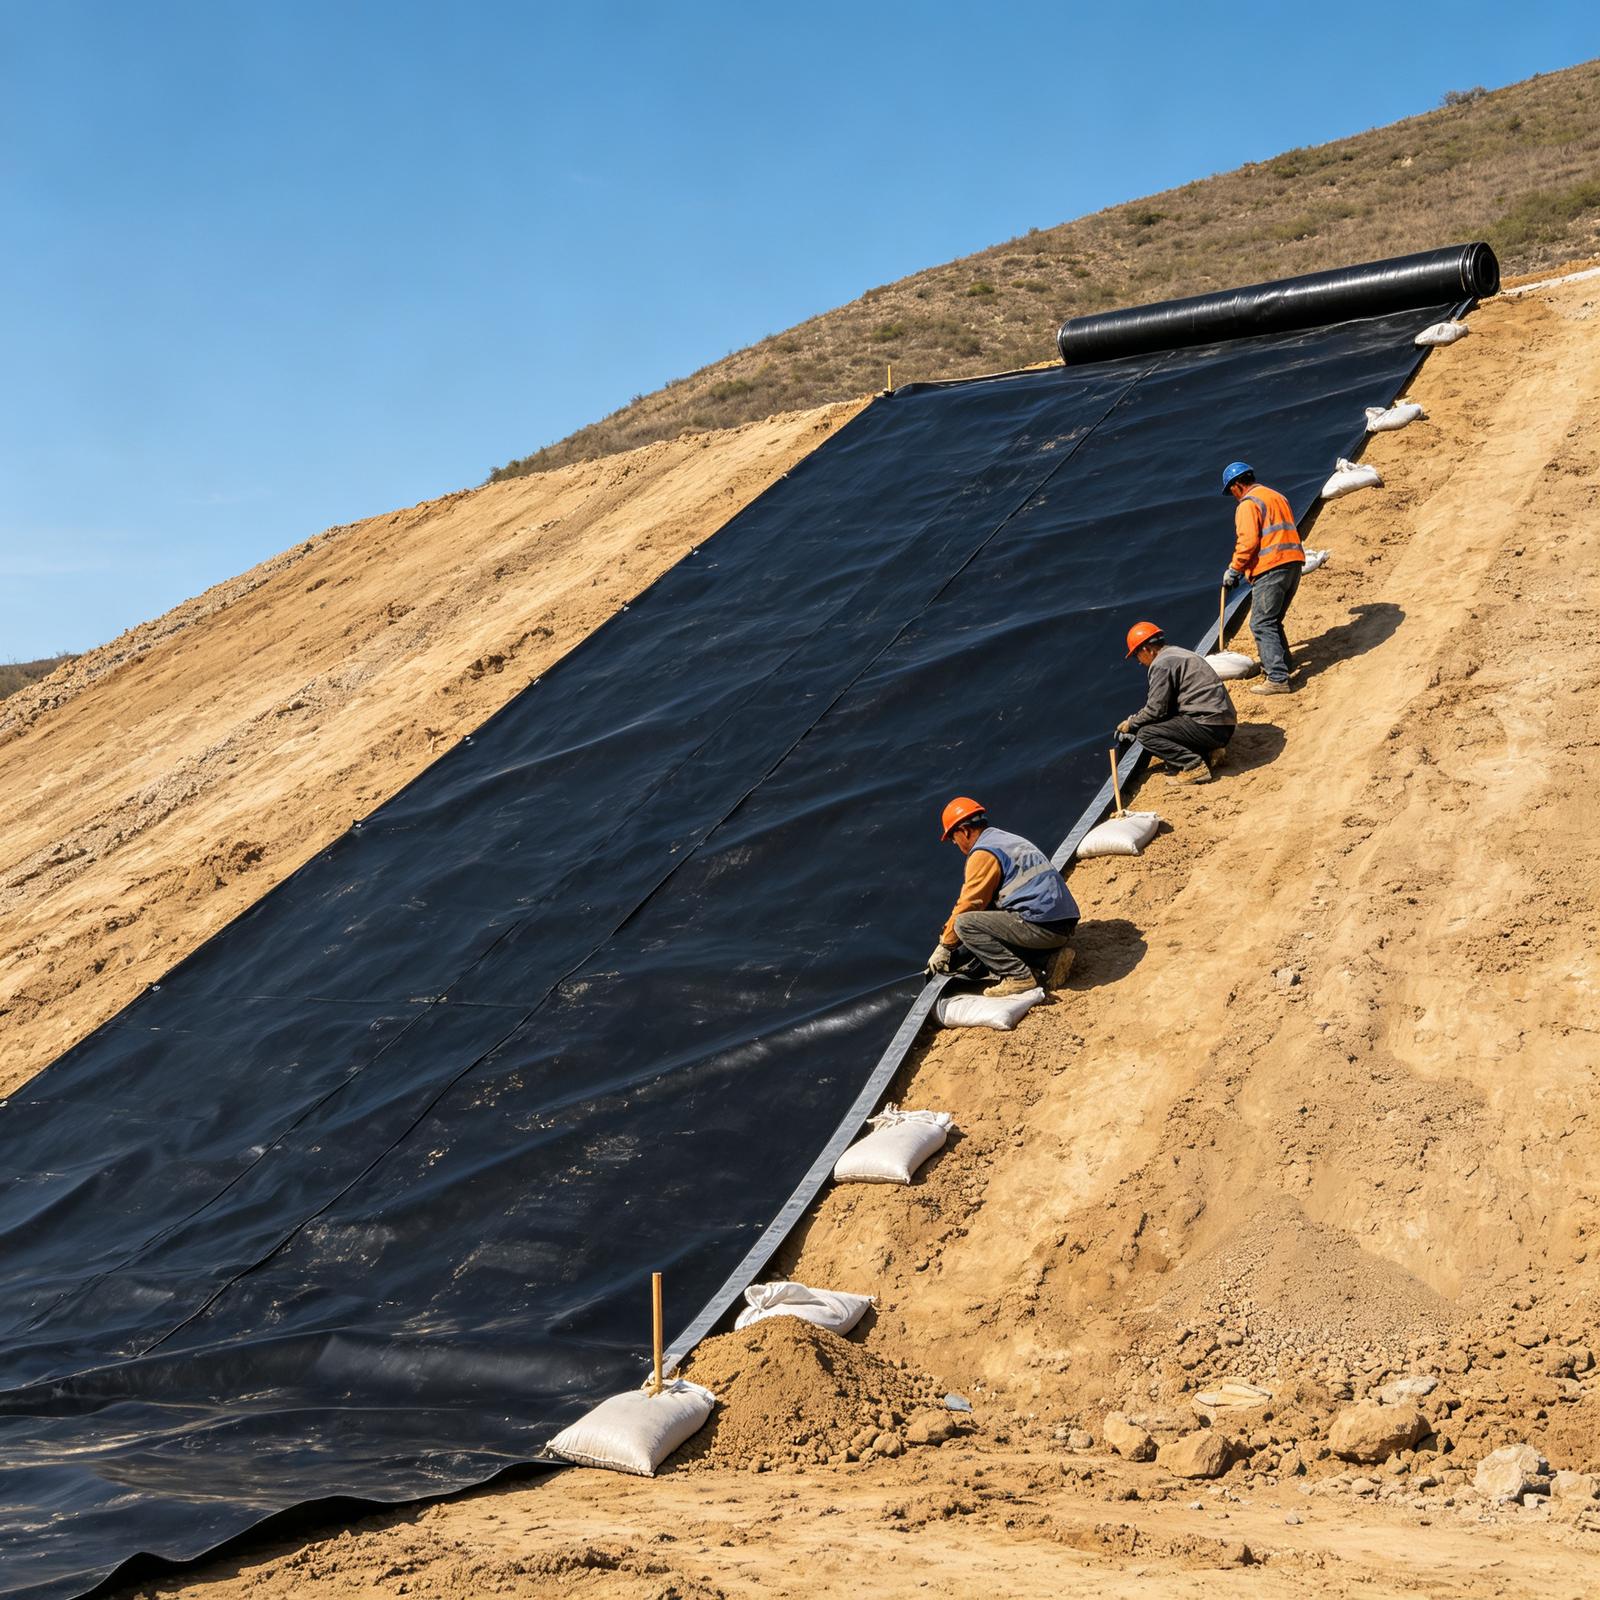
焊缝布置在铺设阶段确定,相邻膜幅搭接缝平行排列,避免十字交叉焊缝。焊缝位置避开结构薄弱部位和受力集中区域,转角部位焊缝数量尽量减少。焊缝间距满足检测要求,预留检测操作空间。
焊接顺序
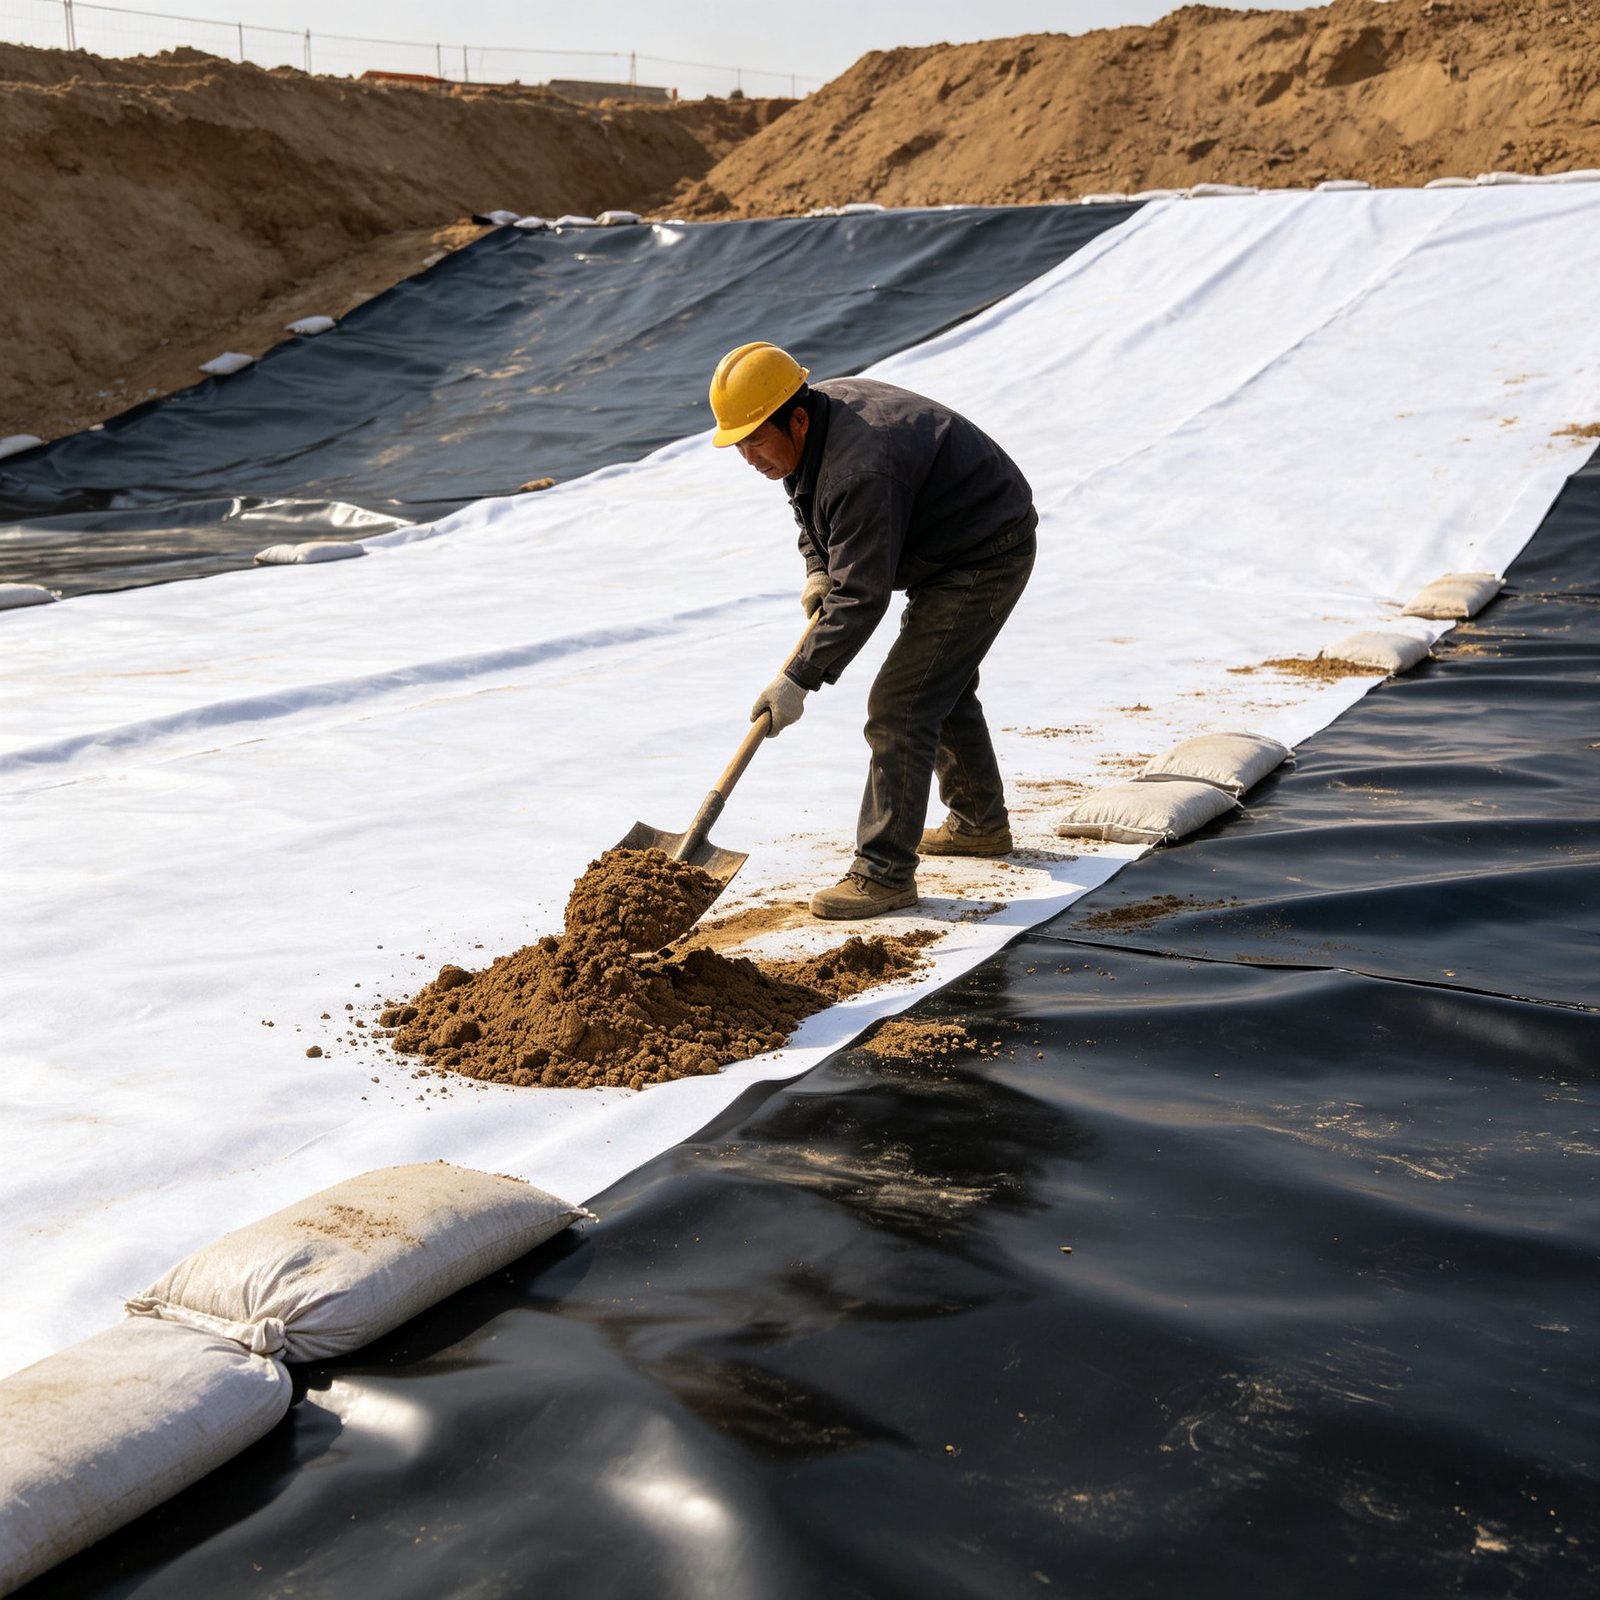
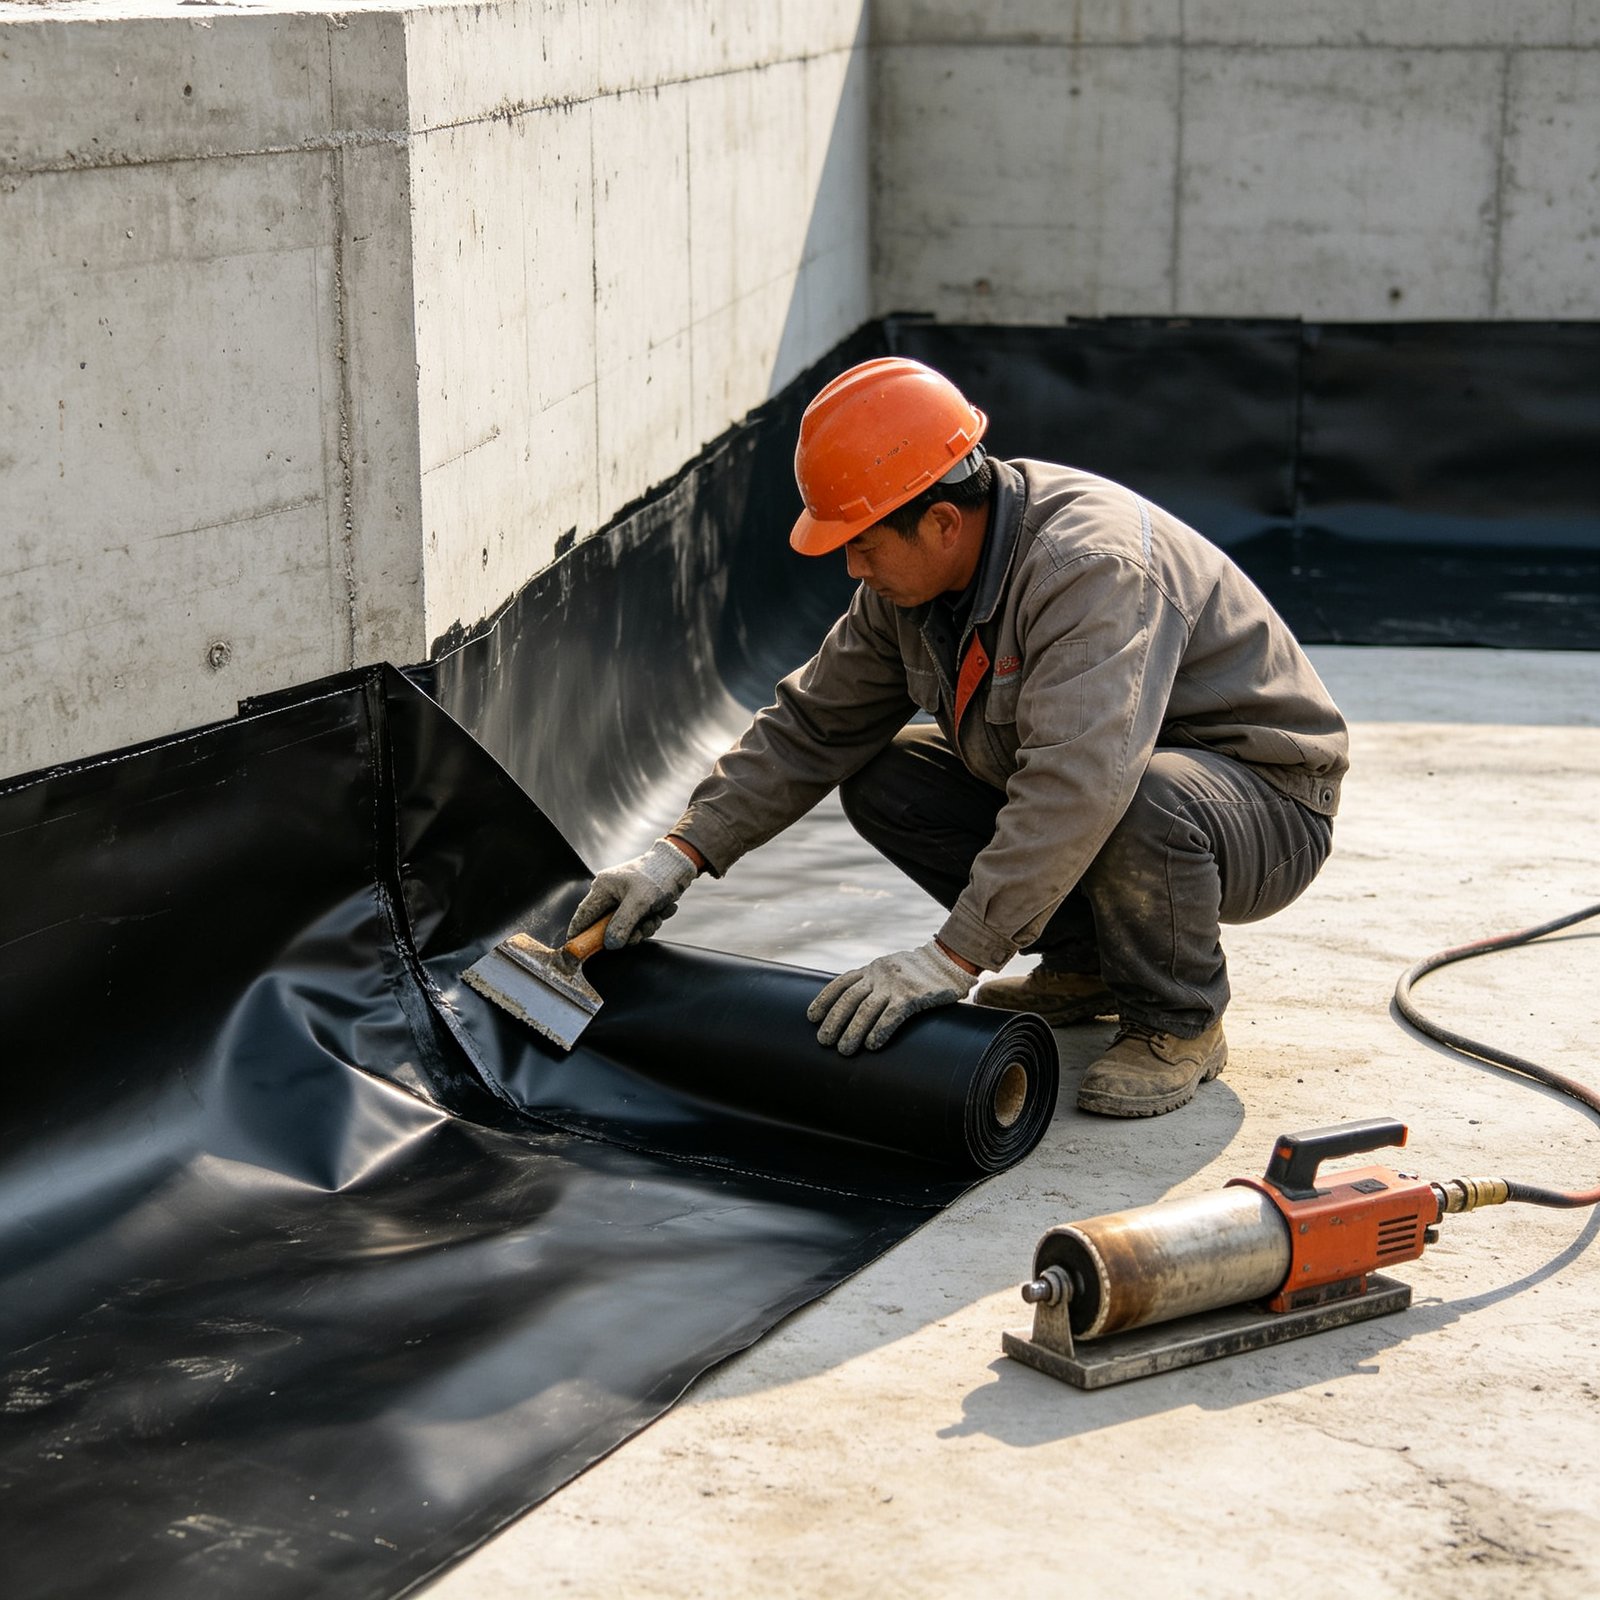
焊接按照先铺先焊、分区推进的顺序进行,完成一段焊接一段。大面区域先焊接纵向焊缝,再连接横向搭接缝,交叉部位焊缝分层错开。异形部位在平直焊缝完成后单独处理,焊接班组与铺设班组紧密配合。
组织配合
焊接作业前检查焊机状态和膜面清洁度,试焊确认工艺参数。焊接过程中控制行进速度,焊缝成型后及时检查。检测合格的焊缝做好标记,不合格部位现场补焊。焊接记录按区域归档,便于质量追溯。
焊接顺序安排与焊缝检测配合,焊缝强度检测见本站土工膜焊缝强度检测。