 " />
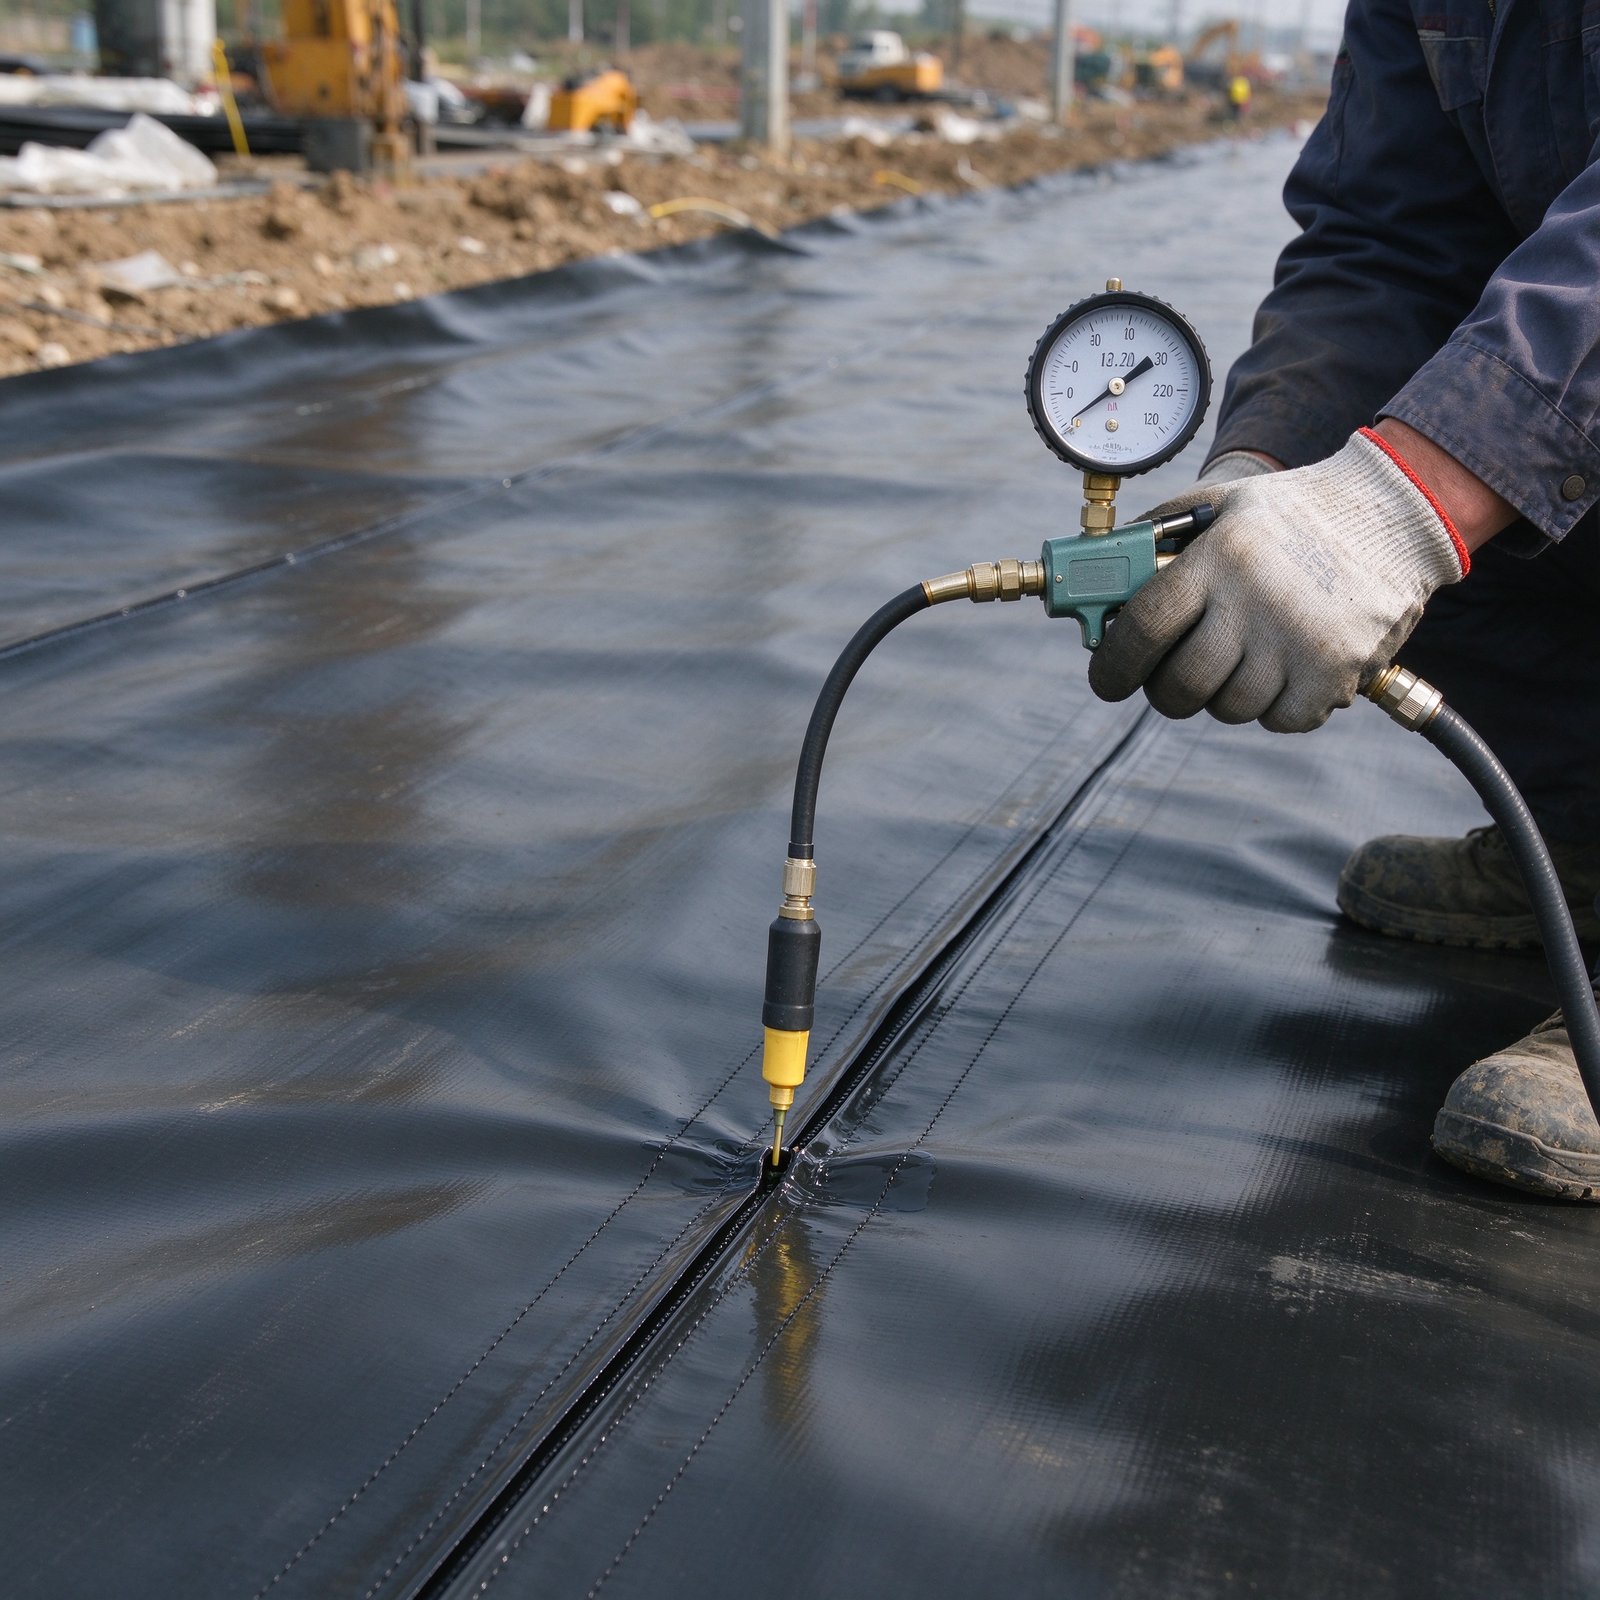
土工膜双缝热熔焊接后,焊缝中间留有检测气道,气密性检测通过向气道充气检查焊缝密封性,是焊缝质量检验的常用方法。
检测原理
双缝焊接形成两条平行焊缝,中间气道封闭。检测时气针插入气道端口,充气至规定压力,保压观察气压变化。压力下降在允许范围内为合格,下降过快说明焊缝存在渗漏点。
检测步骤
检测前确认焊缝气道两端封闭,气针插入后密封。充气至规定压力值,保压规定时间,期间观察压力表读数。压力保持稳定为合格,压力下降时在焊缝沿线查找渗漏点,标记后补焊重新检测。
检测要求
气密性检测逐缝进行,检测记录焊缝编号、压力值和保压时间。检测环境温度影响气压读数,检测时记录环境温度。不合格焊缝返工后重新检测,直至合格。检测完成后封闭气道端口,避免杂物进入。
气密性检测与焊缝强度相关,焊缝强度检测见本站土工膜焊缝强度检测。