 " />
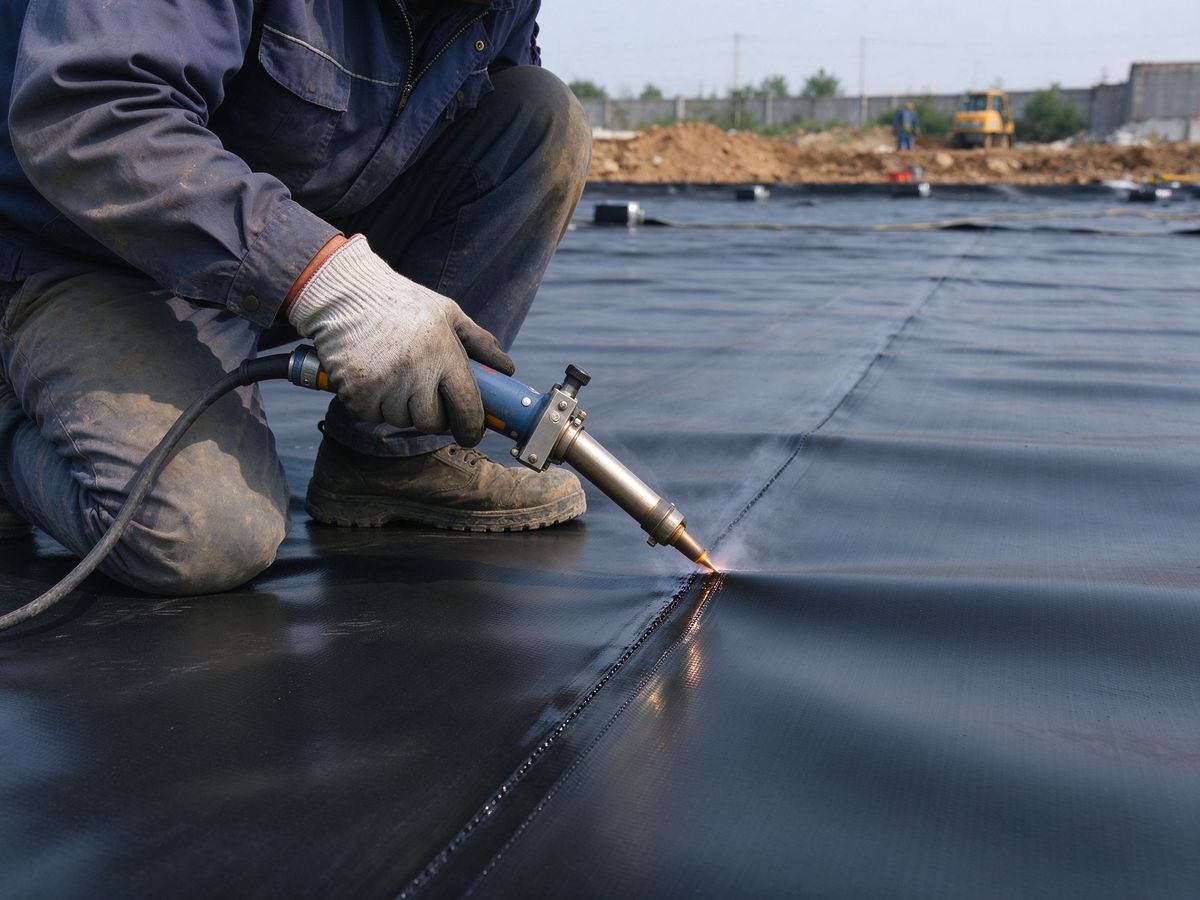
HDPE土工膜在边坡拐角、T形接头和修补部位,双轨热熔焊机无法作业,需要采用挤出式焊机进行手工焊接。挤出焊接是土工膜施工中的重要补充工艺,焊接质量直接关系到防渗体系的完整性。本文介绍挤出焊接的施工要点和操作规范。
一、焊接前准备
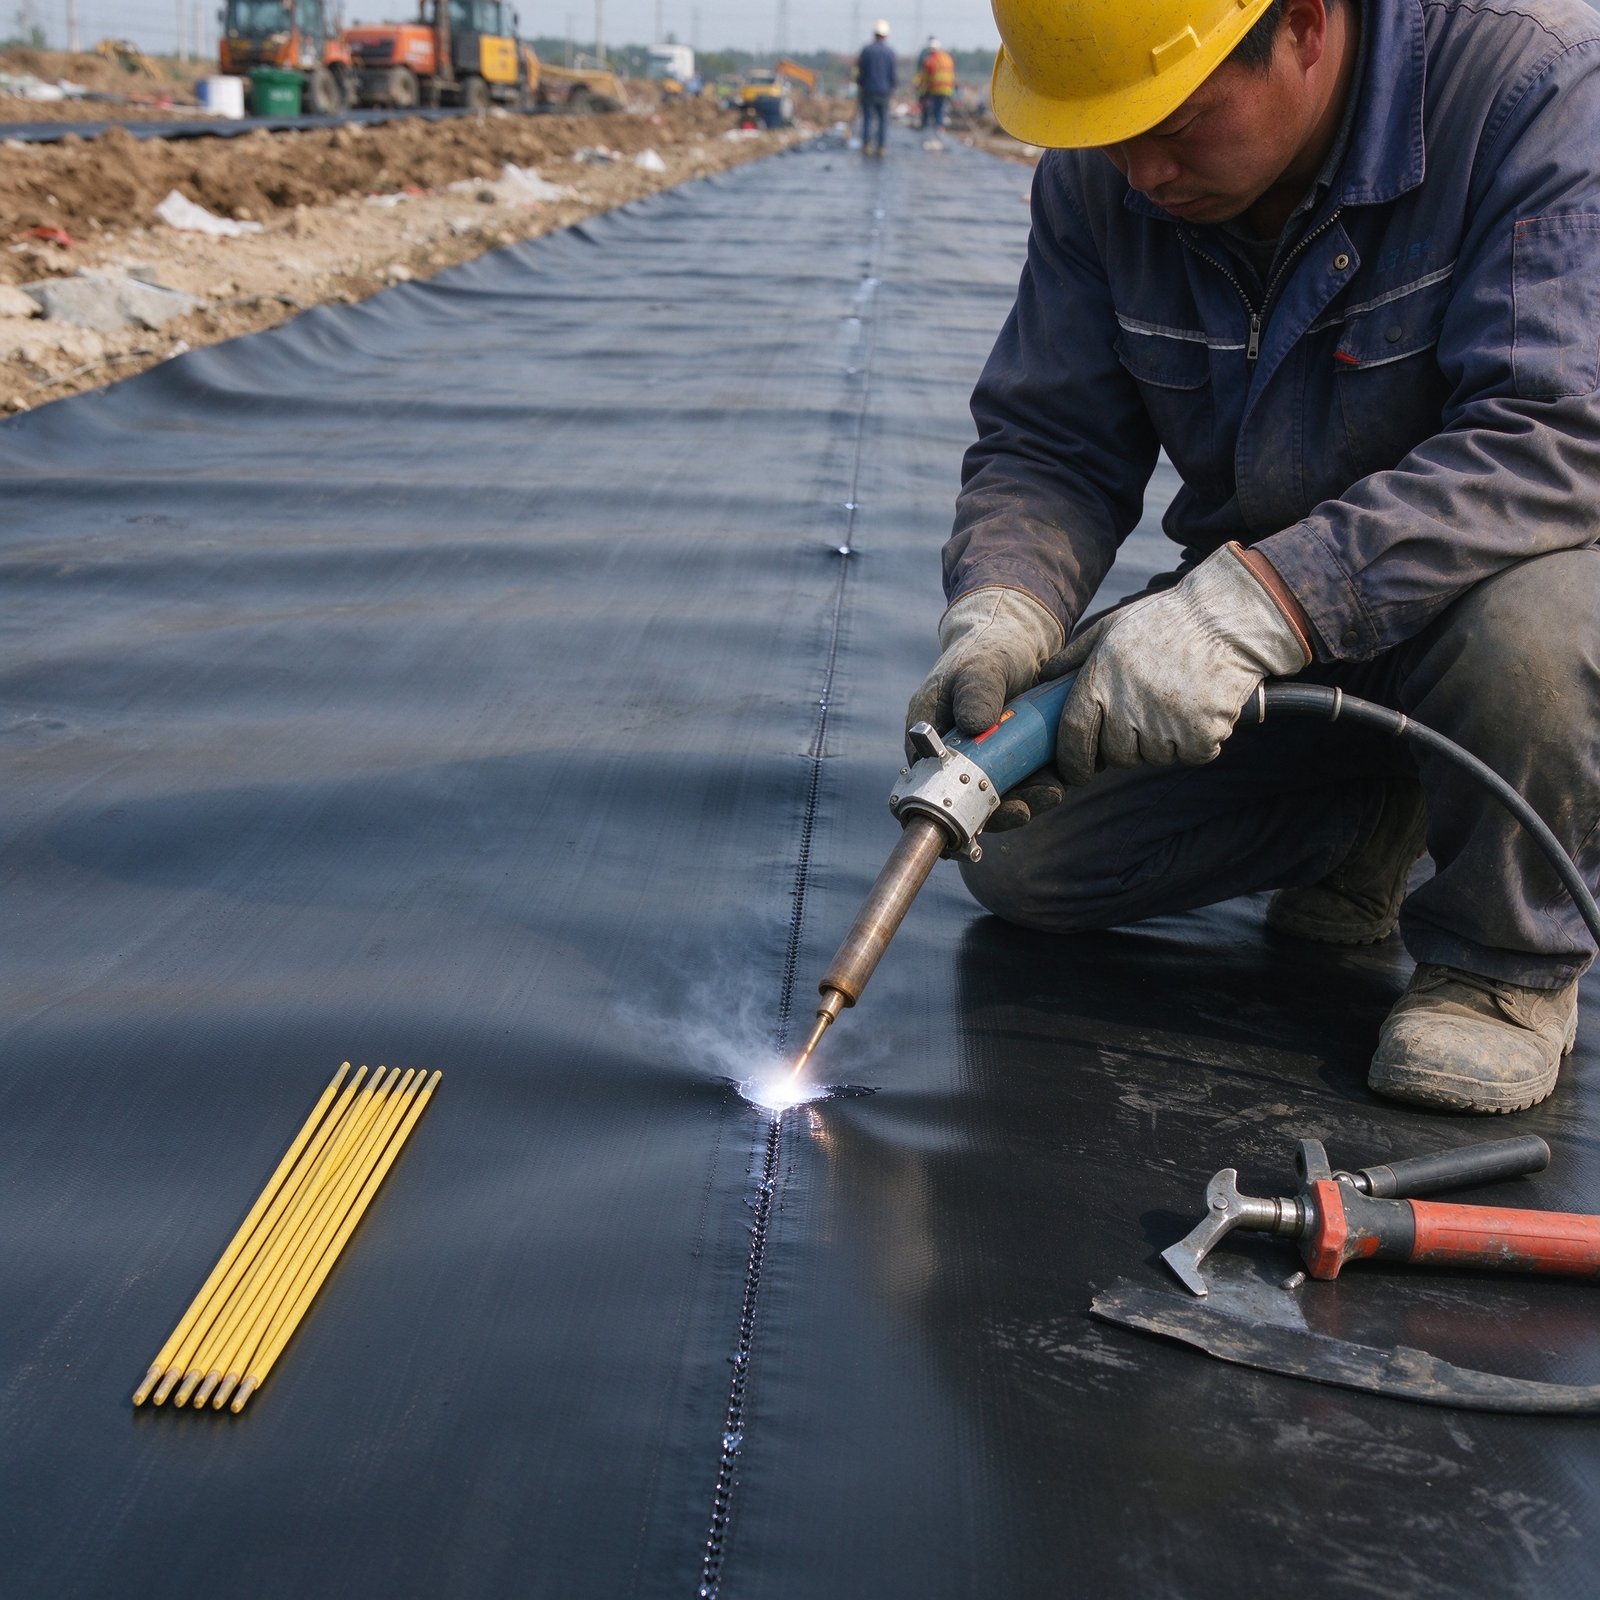
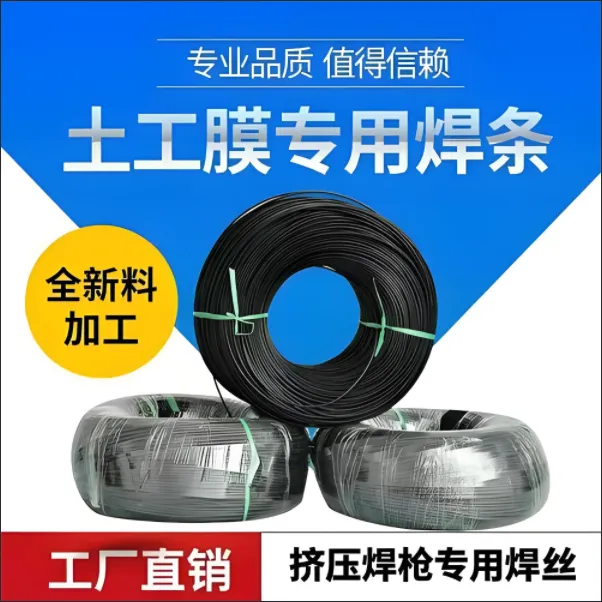
挤出焊接前先将焊接部位的膜面清理干净,去除泥土、油污和水分。使用专用热风枪对焊接面预热,使膜面达到熔融状态。挤出焊机选用与土工膜材质匹配的HDPE焊条,焊条直径符合设备要求。
施工人员应经过操作培训,熟悉挤出焊机的温度控制和走速调节。焊接环境温度过低或大风天气应采取防护措施,避免焊缝冷却过快影响质量。
二、焊接操作要点
焊接时先将焊条送入挤出枪加热熔融,同时用热风枪对母材焊接面预热。熔融焊条均匀挤出到接缝处,用压辊或抹刀沿焊缝方向压实,使焊条与母材充分熔合。焊缝宽度和厚度应均匀一致,不得出现虚焊、漏焊或烧焦。
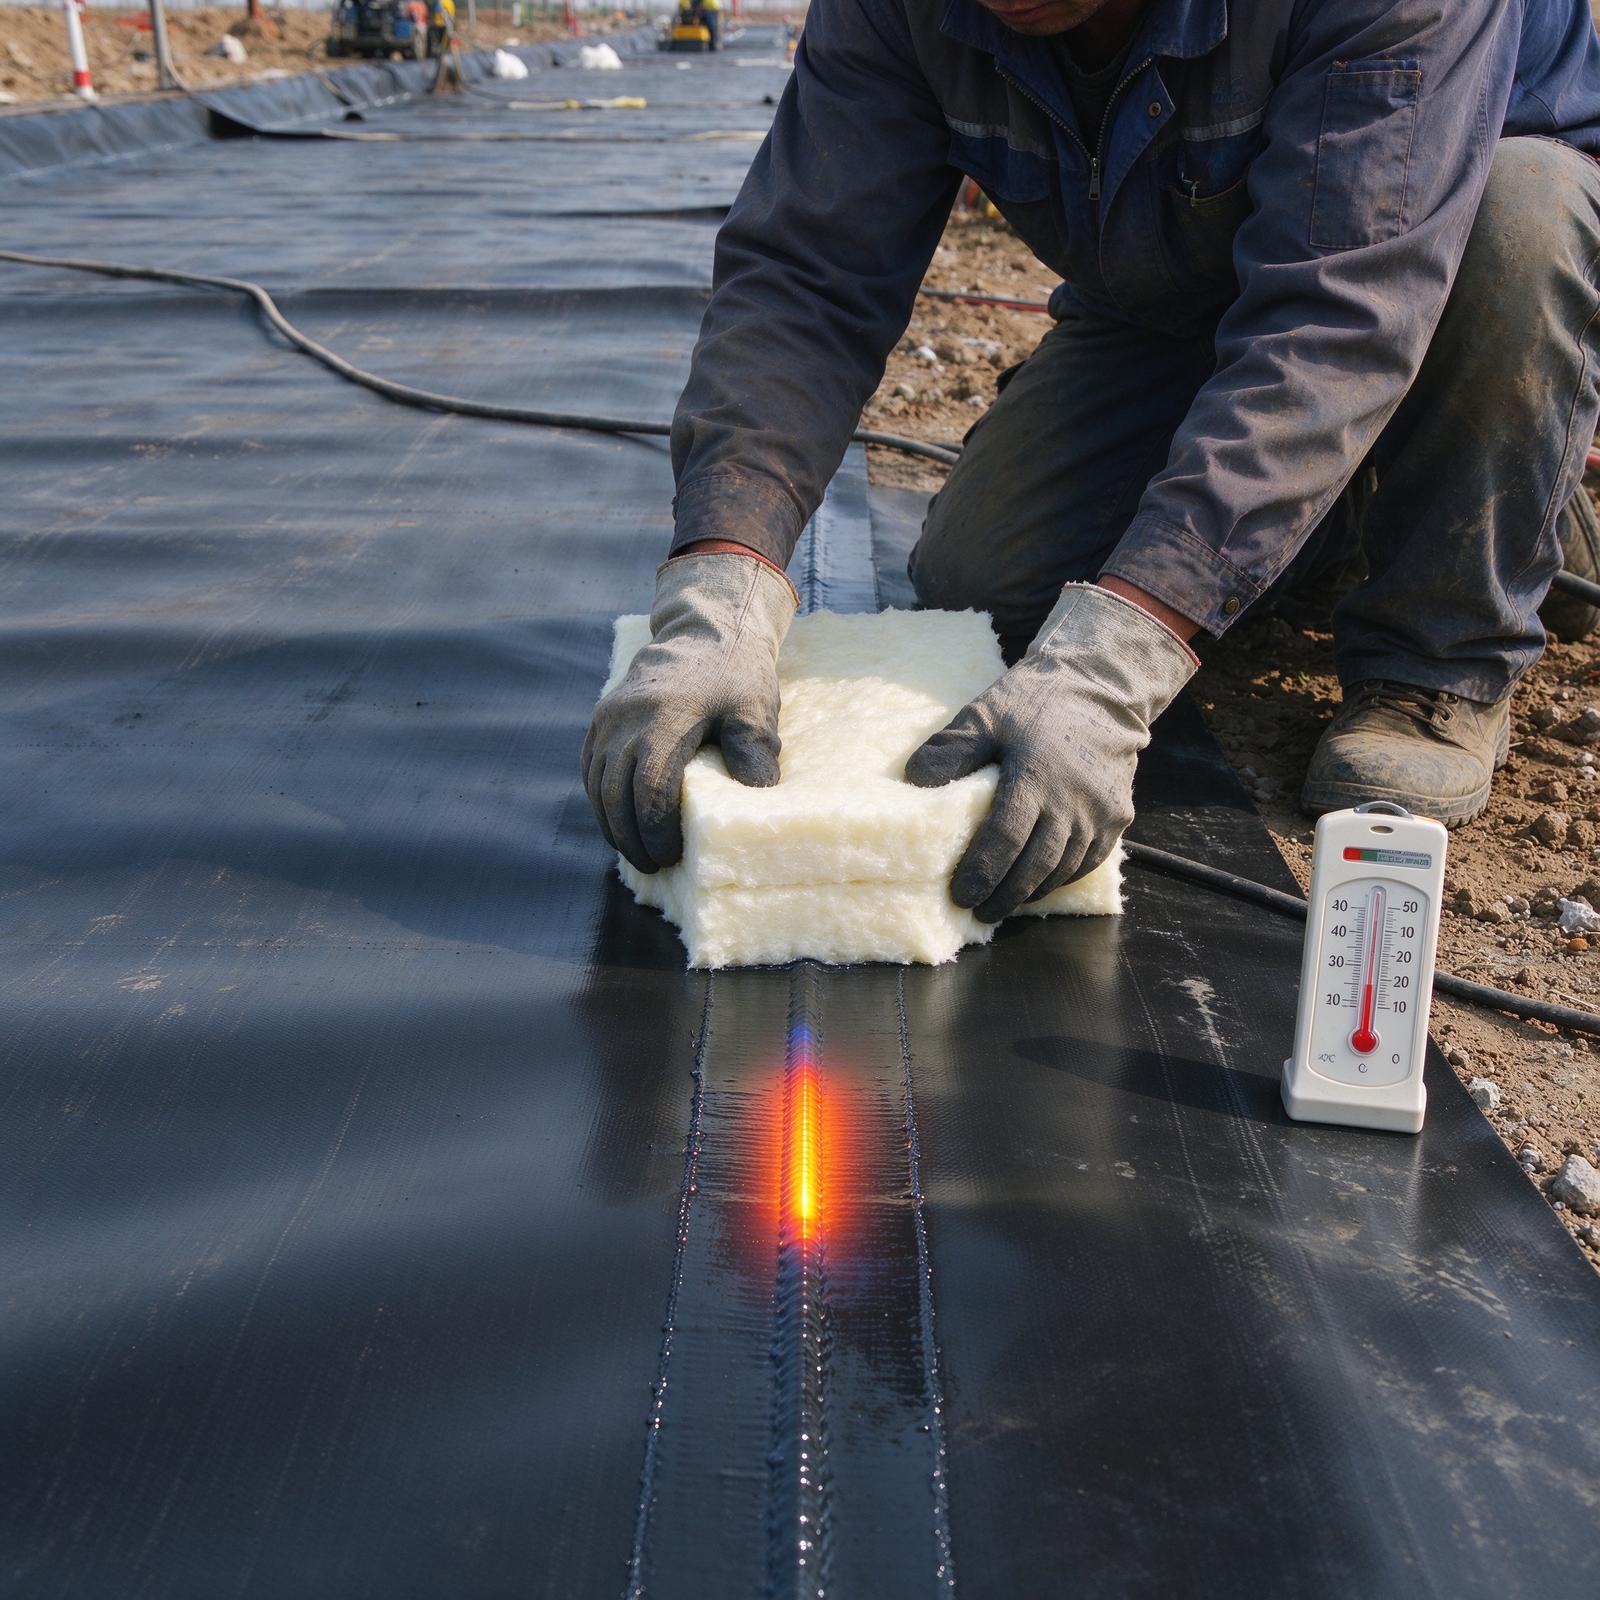
对于T形接头和十字接头,应先焊横缝再焊纵缝,交叉处做加强处理。焊接完成后自然冷却,不得立即受力。焊接施工中使用的HDPE焊条应与膜材同材质,保证熔接强度。
三、焊缝检测与修补
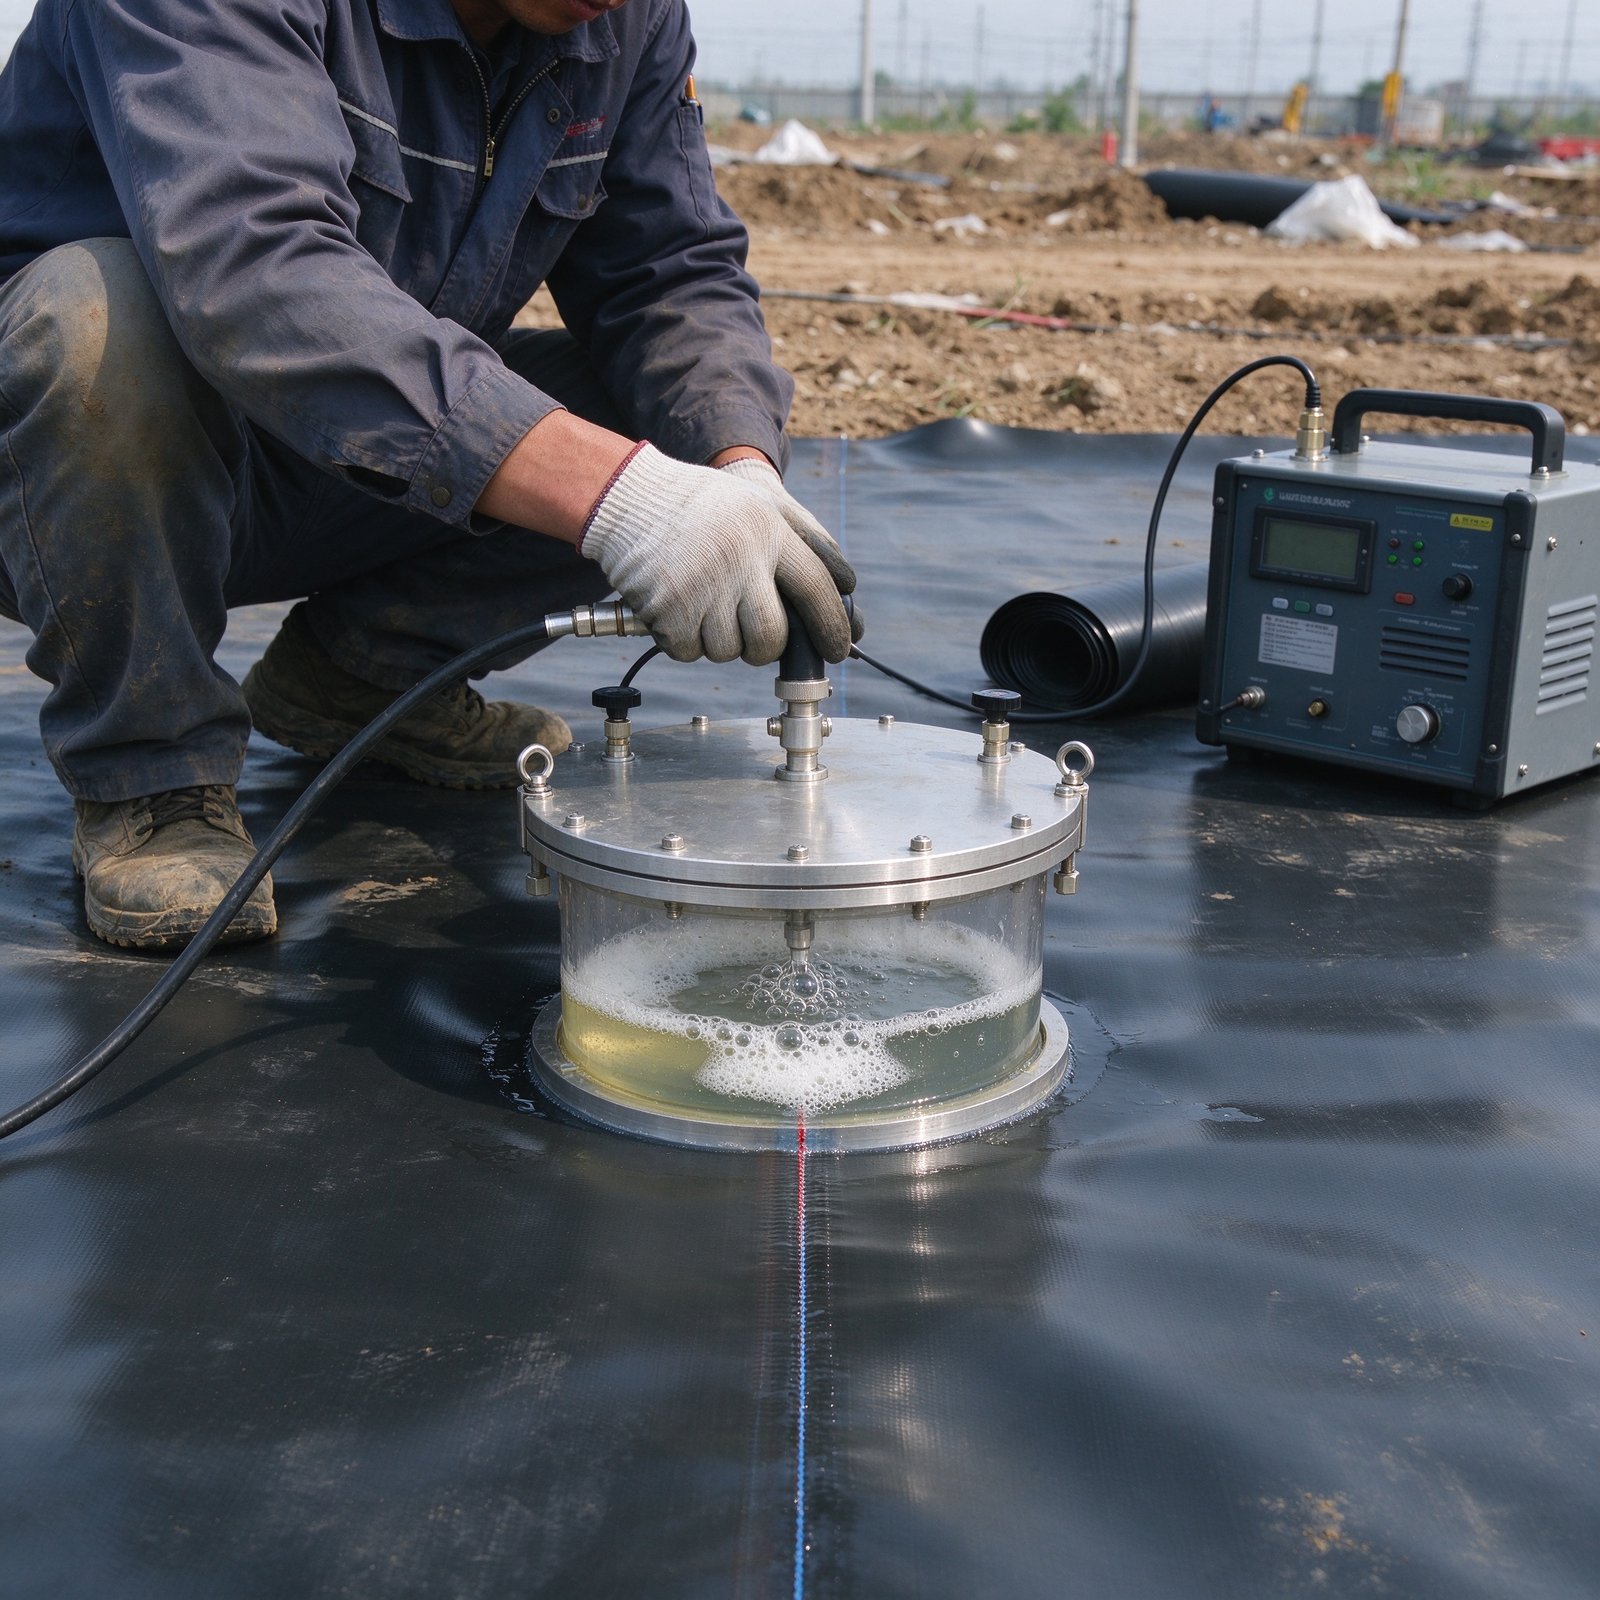
挤出焊缝完成后进行外观检查,焊缝表面应平整、无气孔、无裂纹。重要工程还需进行气密性检测或真空检测,发现漏点及时修补。
修补时采用圆形补丁,补丁边缘超出缺陷部位一定宽度,四周挤出焊封。修补完成后重新检测。完整焊接工艺可参考土工膜焊接方法,确保防渗层形成整体。