 " />
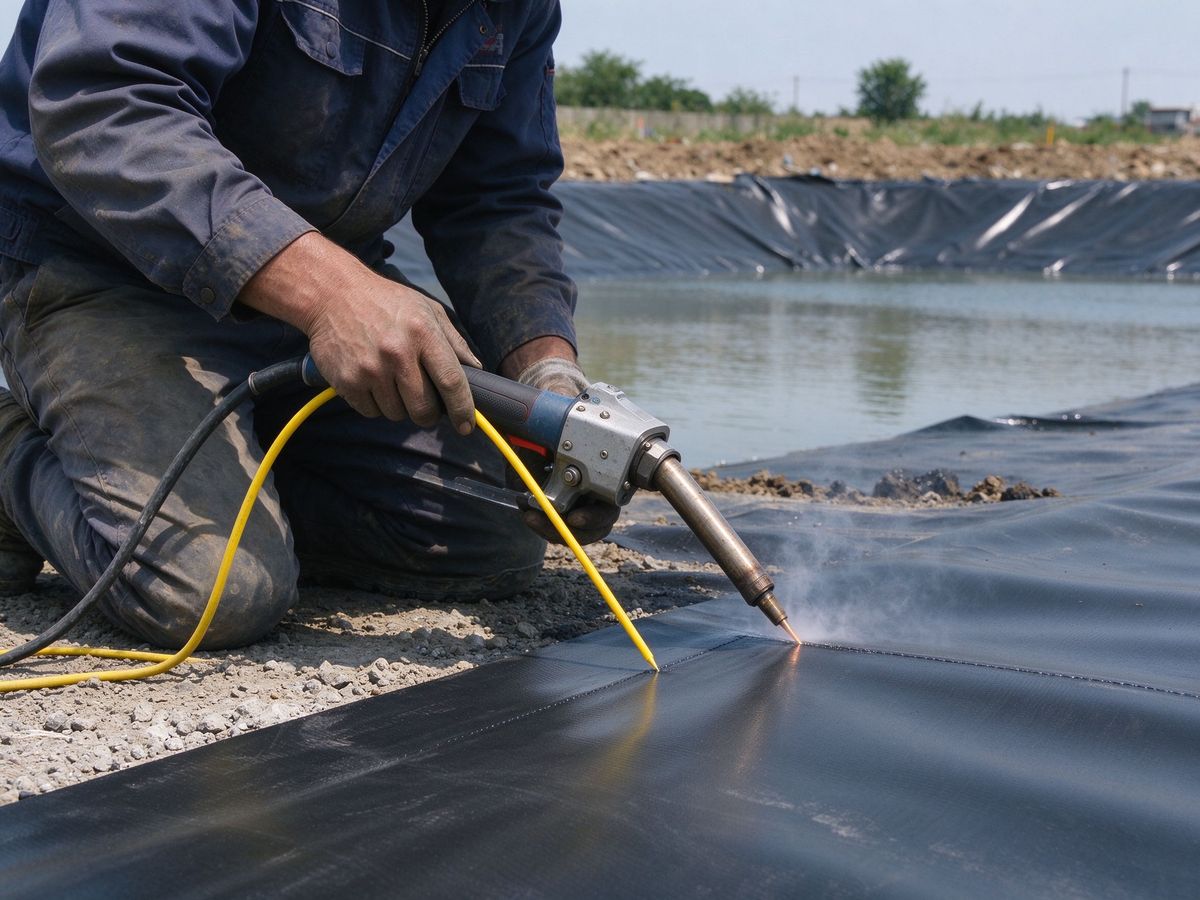
挤出焊接是HDPE土工膜手工焊接的主要工艺,广泛用于边坡拐角、T形接头、补丁修补等双轨焊机无法作业的部位。焊接质量直接影响防渗层整体密封性。本文介绍挤出焊接的操作规范和质量控制要点。
一、焊接前准备
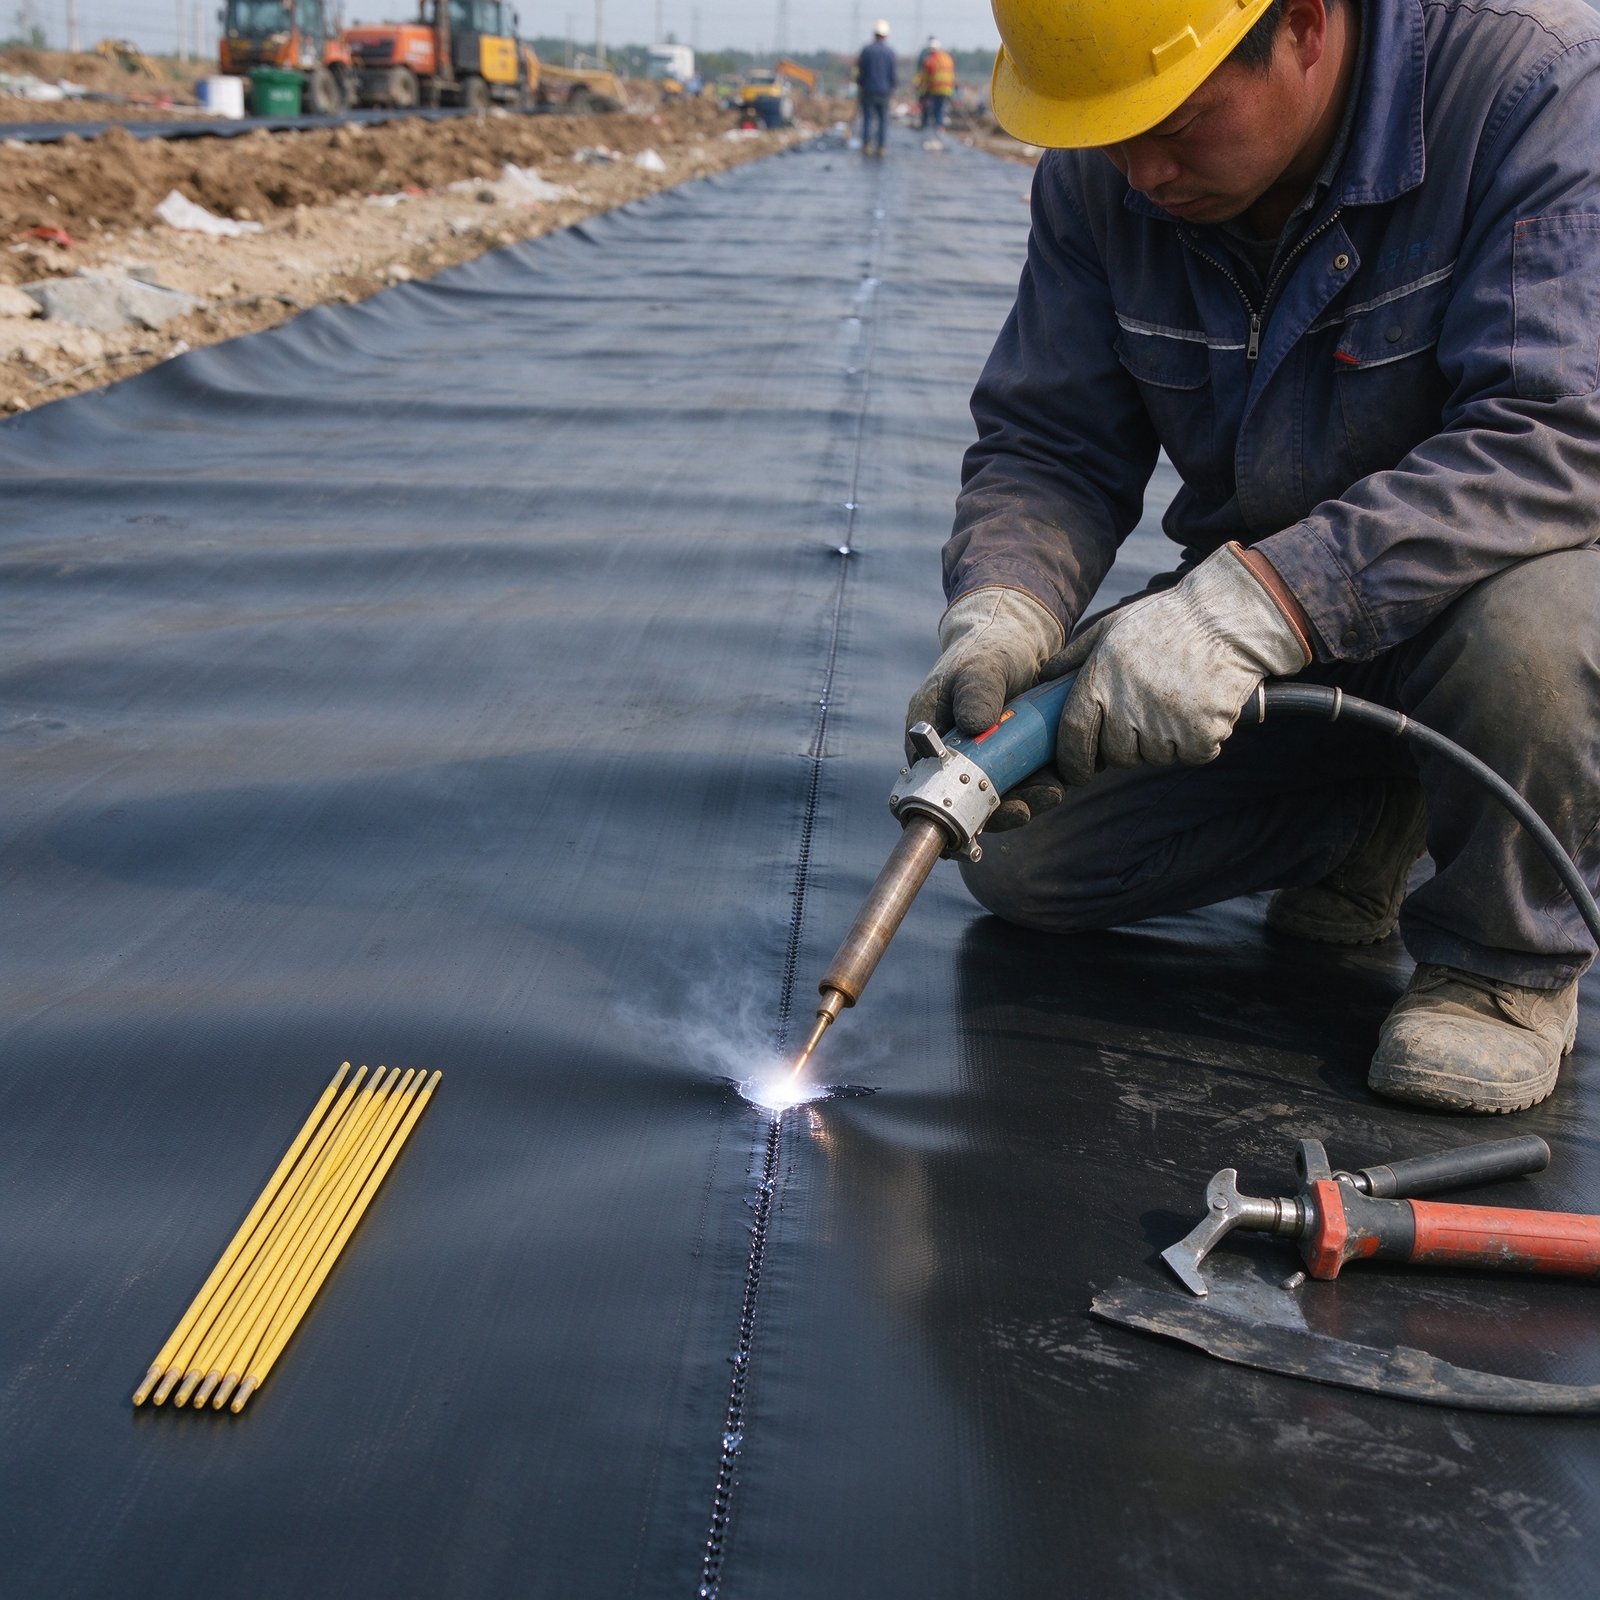
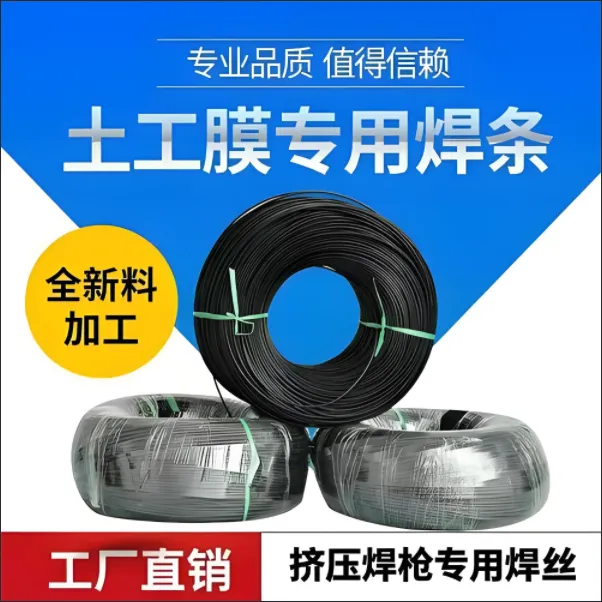
焊接部位清理干净,去除泥土、水分和油污。检查焊条外观,不得有变色、杂质和直径不均。挤出焊机通电预热,根据环境温度调整温度设定,焊条与母材同材质。
施工人员穿戴好防护用品,焊枪角度和走速提前试焊,在废料上练习至焊缝成型稳定后再正式施焊。
二、焊接操作要点
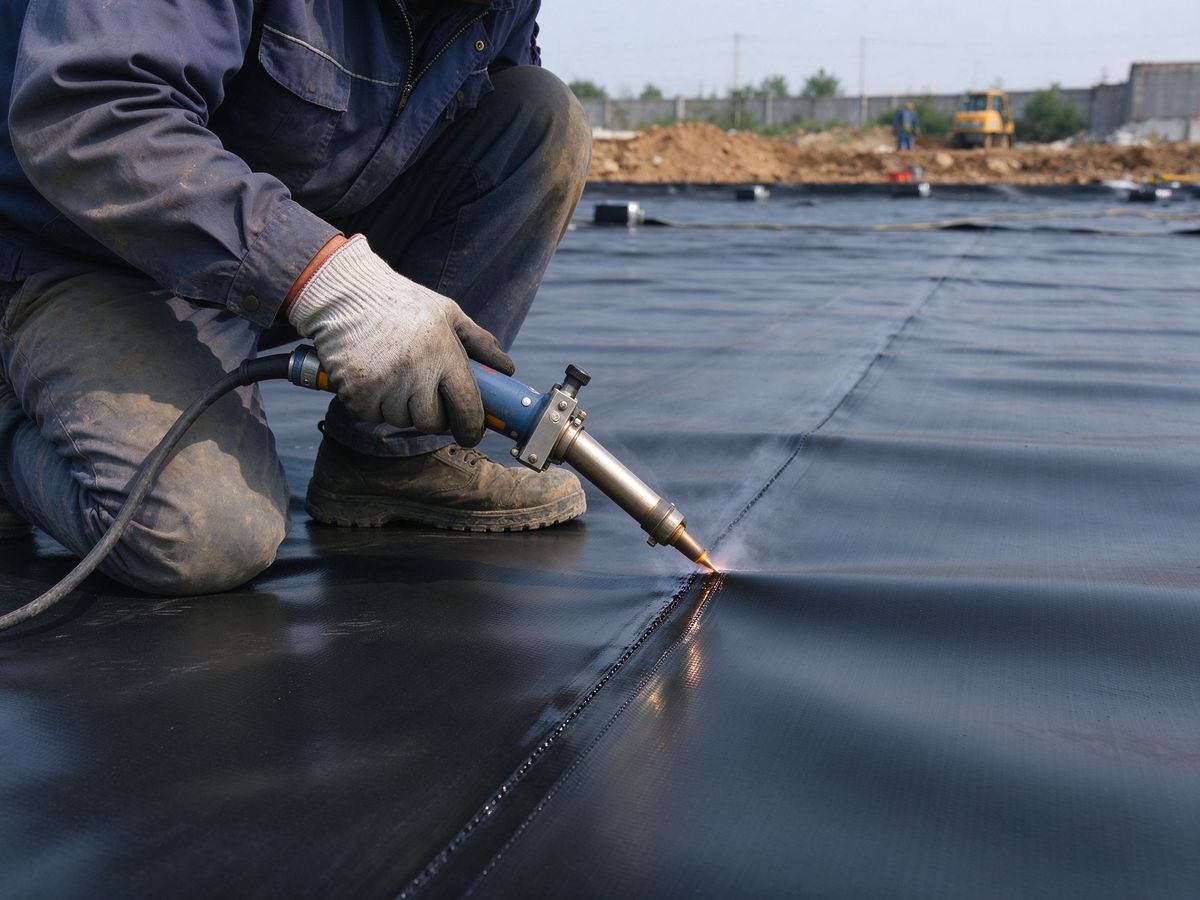
焊接时一手持挤出枪,一手持焊条送入进料口。焊嘴距接缝约10mm,沿接缝匀速移动,熔融焊条均匀堆敷在接缝上。用压辊在焊缝未冷却前轻轻压实,使焊条与母材充分熔合。
焊缝应连续、饱满,宽度均匀一致,不得有断焊、虚焊和烧焦。T形接头处先焊横缝再焊纵缝,交叉处做加强堆焊。使用的HDPE焊条直径与焊枪匹配。
三、质量检查
焊缝自然冷却后进行外观检查,表面应平整光亮、无气孔裂纹。重要工程进行真空检测或气密性检测,发现漏点及时修补。
修补采用圆形补丁,补丁边缘超出缺陷一定宽度,四周挤出焊封。完整焊接工艺参考土工膜焊接方法。