 " />
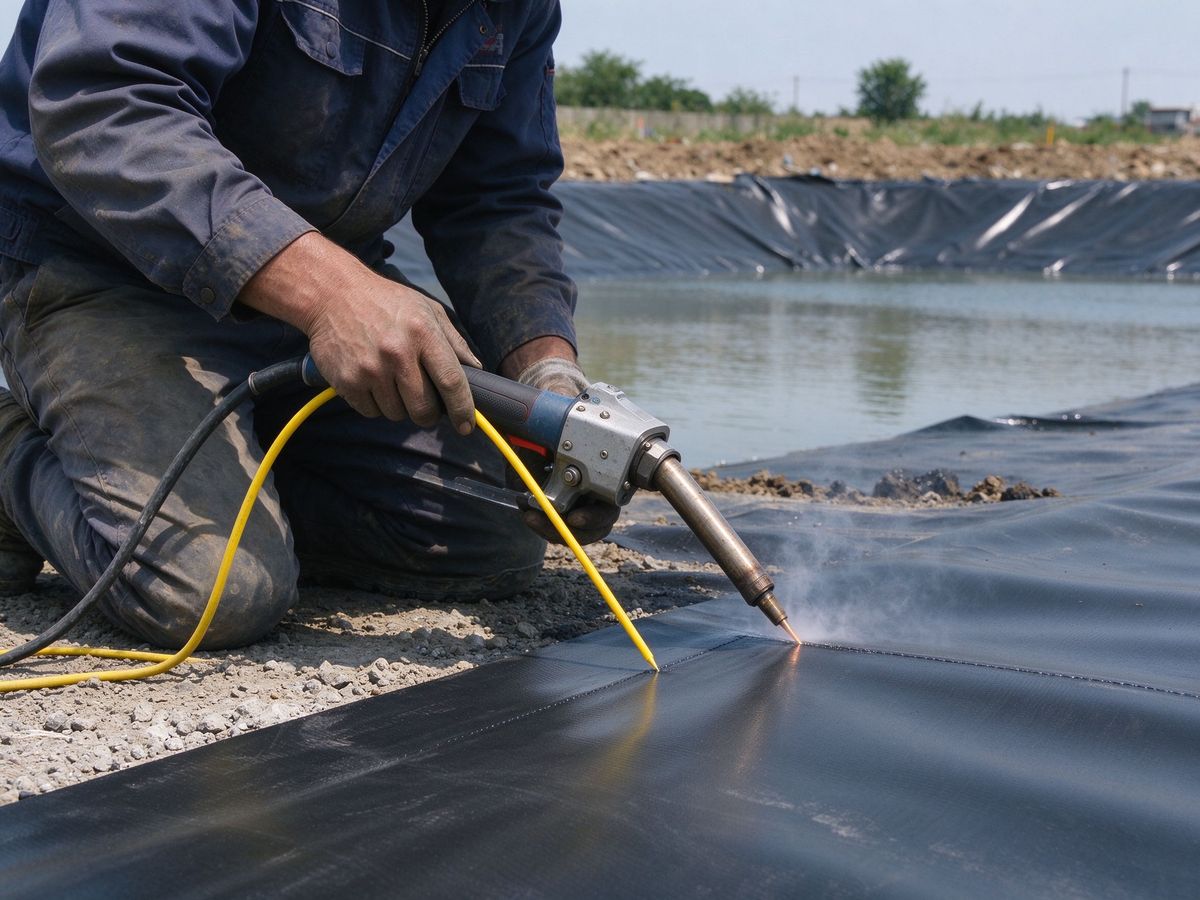
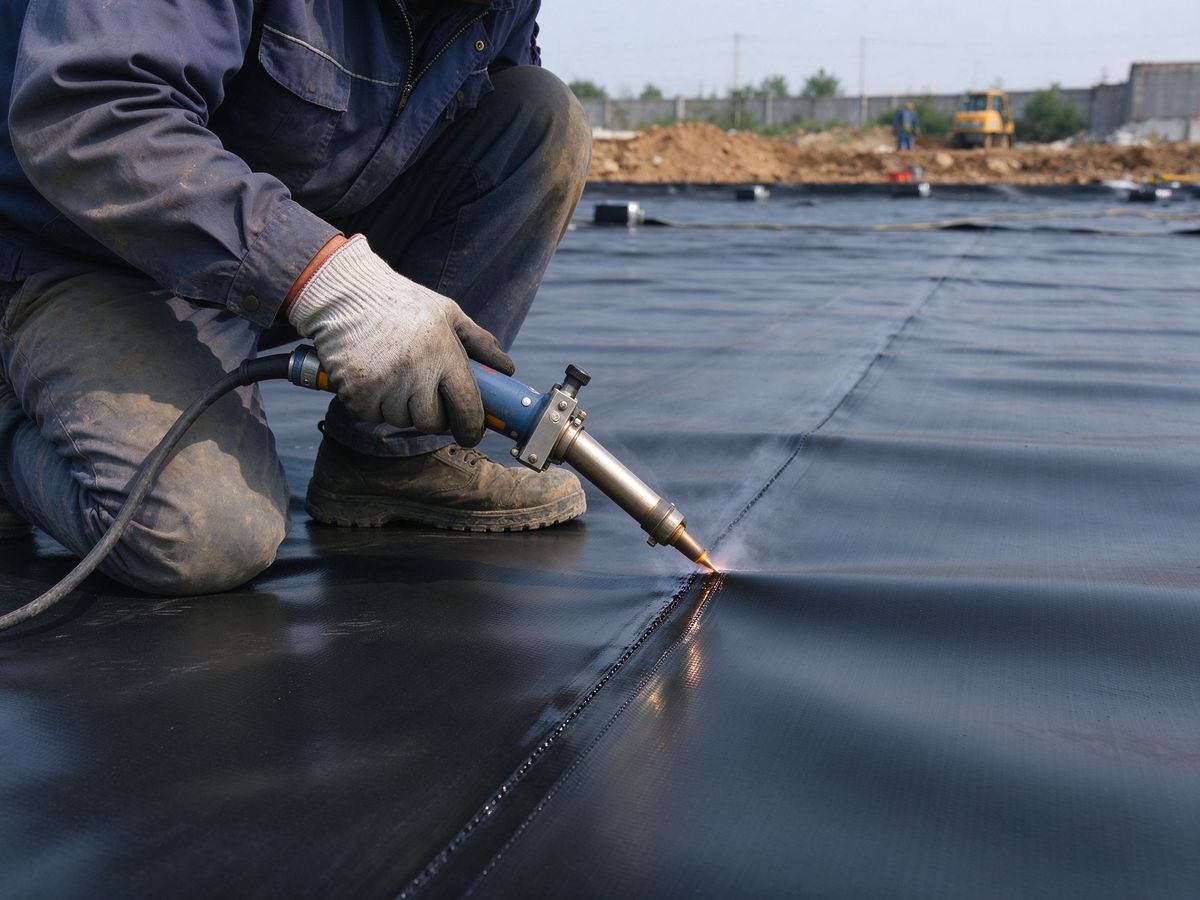
双轨热熔焊接形成的焊缝具有两条平行焊线,中间留有封闭空腔,可利用这一结构进行充气密封性检测。充气检测是土工膜焊缝质量检验的常用方法,能在不破坏膜面的情况下判断焊缝是否存在漏点。本文介绍充气检测的操作方法和判定标准。
一、检测原理
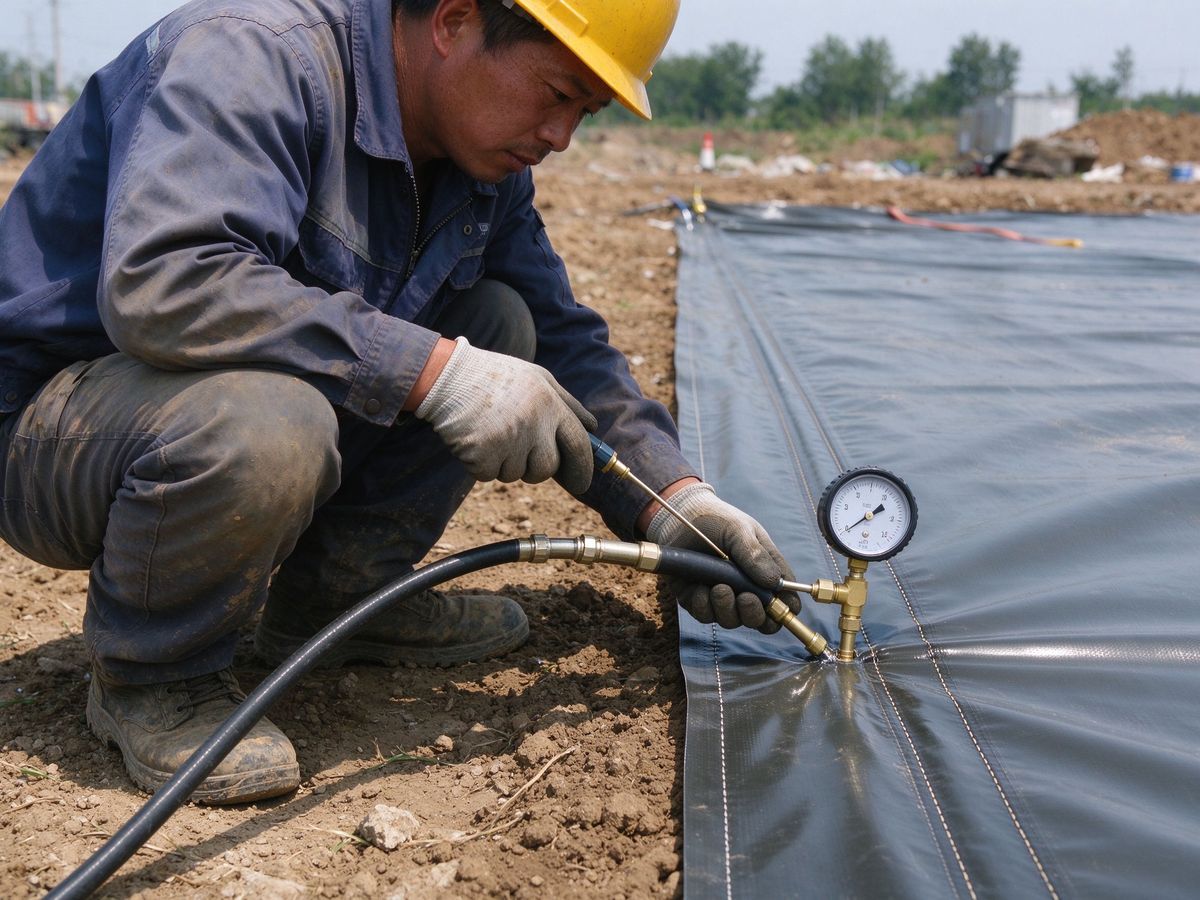
双轨焊缝的两条焊线之间形成连续的狭长气腔。检测时在焊缝一端插入气针,向气腔内充入压缩空气至规定压力,保持一定时间,观察压力表读数变化。如果压力下降超过允许范围,说明焊缝存在渗漏。
焊缝两端预先封堵,保证气腔封闭。检测用压力表精度满足要求。
二、操作步骤
先检查焊缝外观,排除明显缺陷。在焊缝一端扎入气针,另一端用夹具封堵。缓慢充气至规定压力,关闭气阀,开始计时。保持规定时间后读取压力降。
压力降在允许范围内判定为合格。如果压力下降明显,沿焊缝涂刷肥皂水查找漏点,标记后修补。焊接工艺参考土工膜焊接方法。
三、检测注意事项
充气压力不得超过焊缝设计承受值,避免高压胀裂焊缝。检测时环境温度变化会影响压力读数,尽量在温度稳定时段检测。
T形接头和修补部位无法充气检测,采用真空检测或电火花检测。修补后重新检测直至合格。