 " />
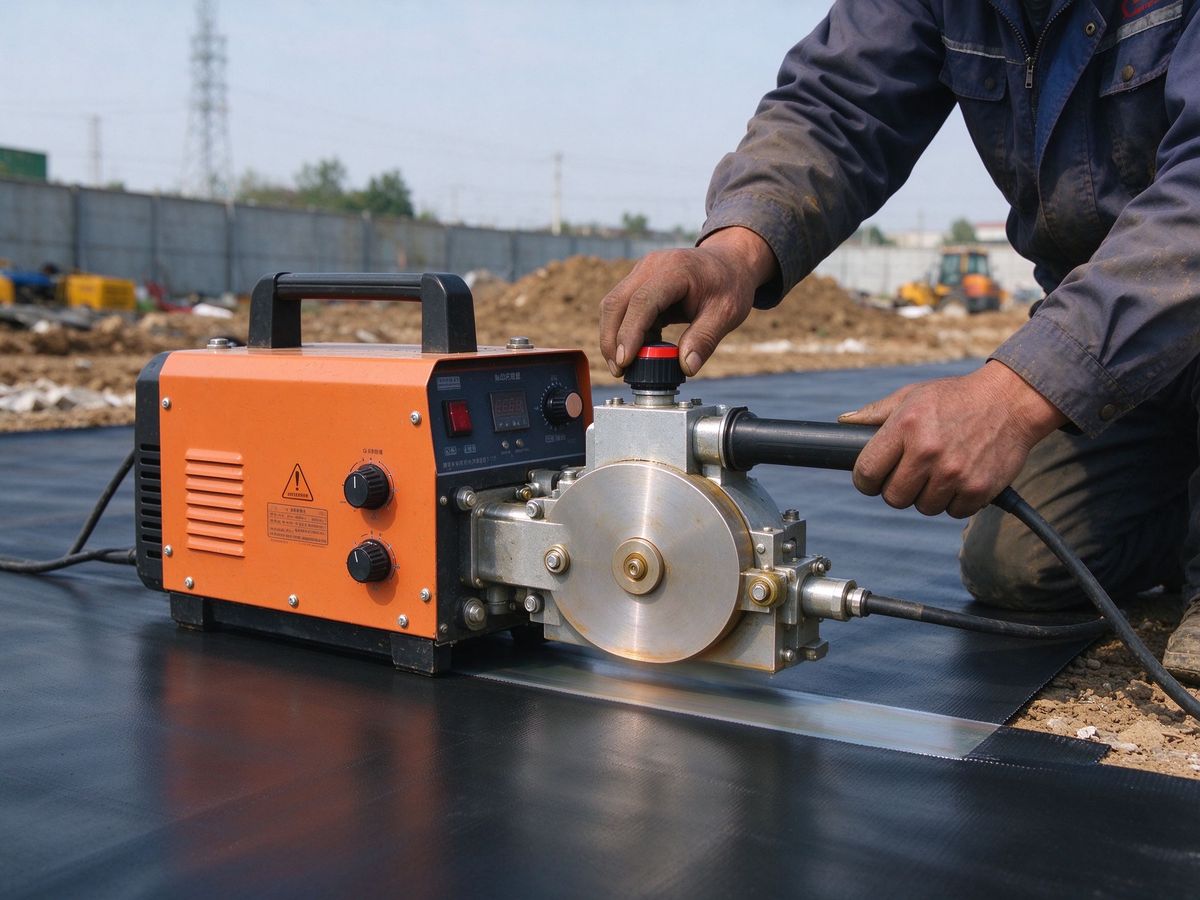
双轨热熔焊接的焊缝质量取决于温度和行走速度的配合。温度过低焊不透,温度过高会烧焦膜材,速度过快熔合不足,过慢则膜材变形。本文介绍不同膜厚和环境温度下焊接参数的调节方法。
一、温度设定
HDPE土工膜焊接温度根据膜厚和环境温度设定。薄膜焊接温度稍低,厚膜温度稍高。环境温度低时适当提高温度,夏季高温时适当降低。正式焊接前在废料上试焊,观察焊缝成型。
焊机预热达到设定温度后开始作业,不得在未达温时强行焊接。
二、行走速度
行走速度与温度配合,温度高时走速可稍快,温度低时放慢。焊缝表面光亮、双轨均匀说明参数合适。如果焊缝发白、熔合不足,提高温度或放慢速度。
坡面上焊接注意焊机行走稳定,不得忽快忽慢。焊接设备和HDPE焊条配套使用。
三、参数记录
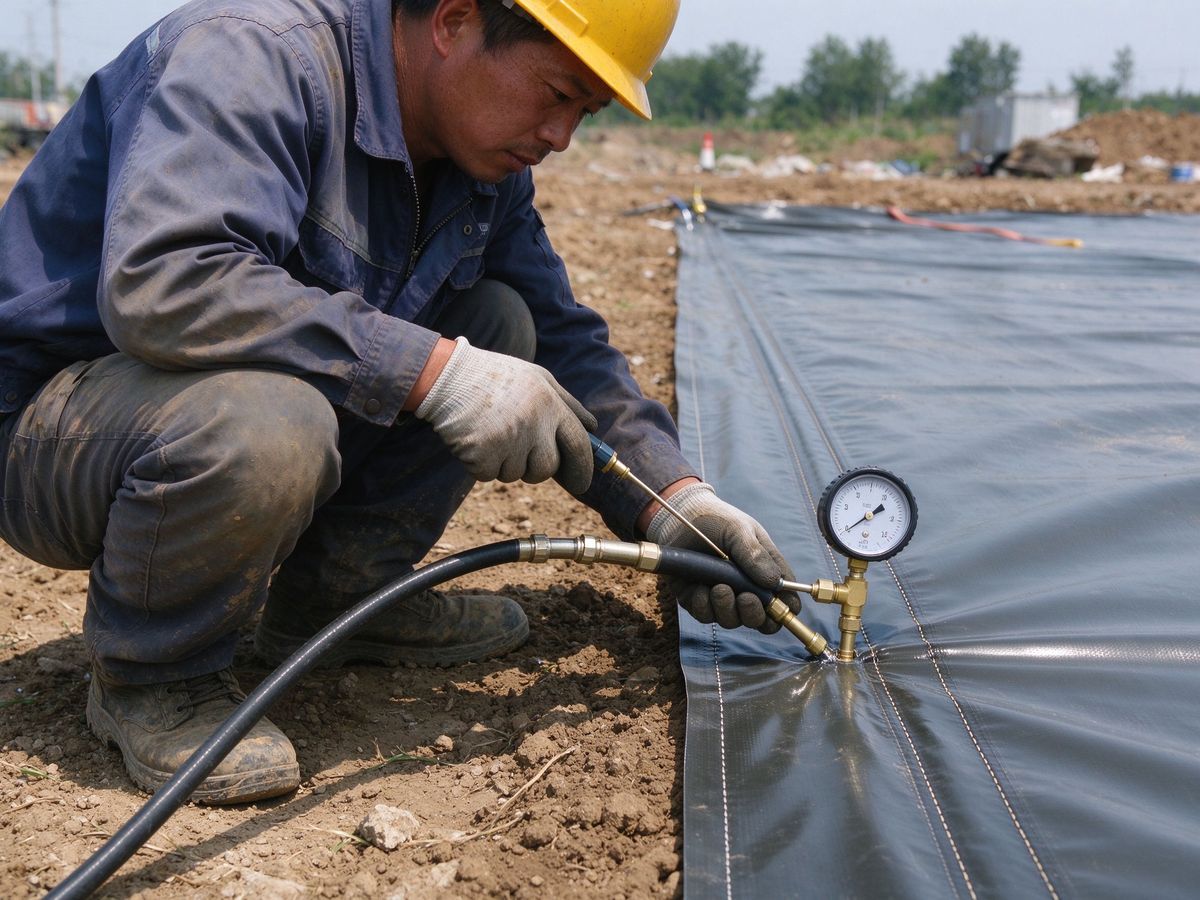
工程中记录每段焊缝的焊接温度和走速,便于质量追溯。不同批次膜材可能需要微调参数。焊接完成后充气检测验证质量。
完整焊接工艺参考土工膜焊接方法。