双缝热熔焊焊完之后,焊缝中间会留出一条封闭空腔,这条空腔就是气密性检测的通道。很多工地焊完直接覆土,漏焊、虚焊的部位要等到蓄水或降雨后才暴露,那时候返工代价就大了。把气密检测做在覆土之前,是最省事的一步。
一、检测原理与适用范围
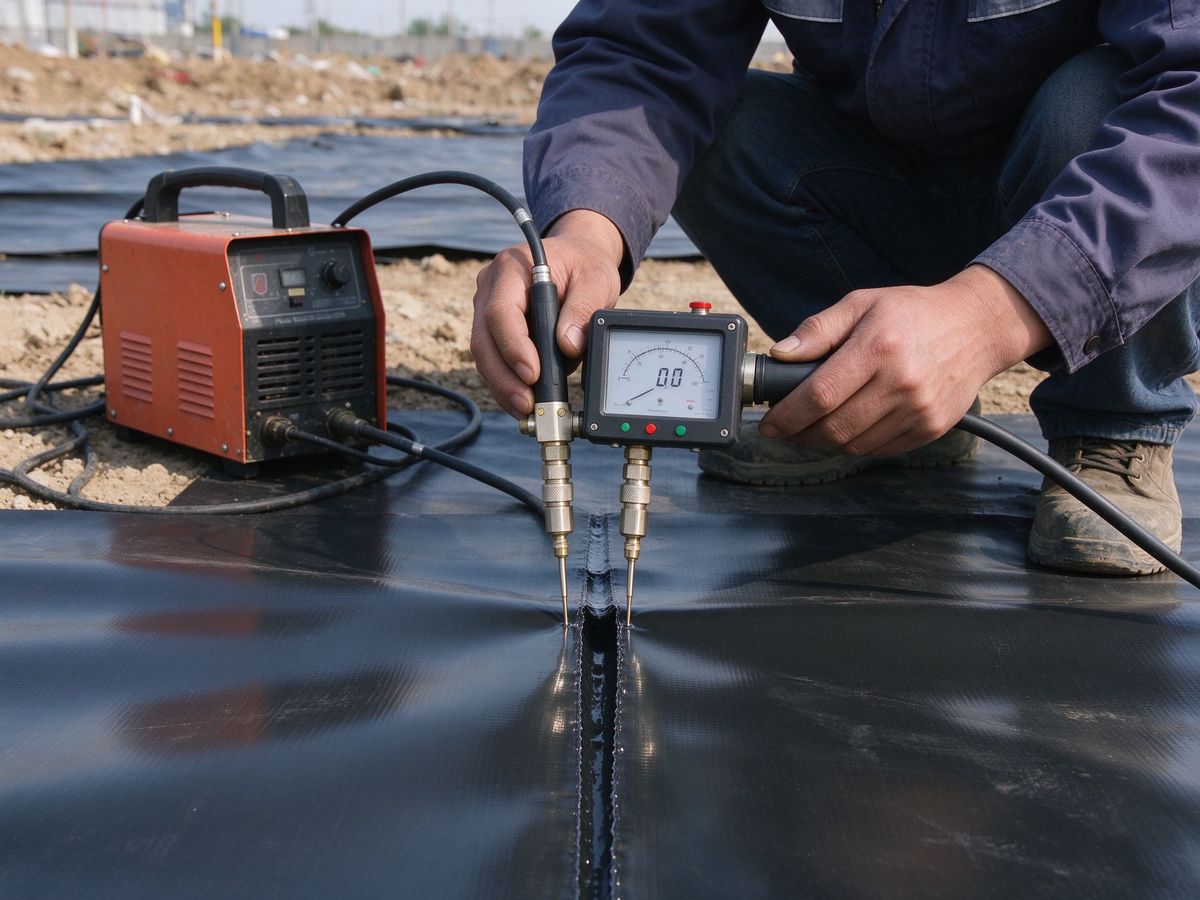
双缝热熔焊的两条焊缝之间形成连续空腔,把空腔两端封死,一端插入双针检测仪,另一端留出出气口,向空腔充气后观察压力变化。压力稳得住,说明两道焊缝都连续;压力持续下降,说明至少有一道焊缝存在漏点。
这套方法只适用于双缝热熔焊。单缝挤出焊、热风焊没有形成封闭空腔,不能用双针法检测,需要改用真空罩法或电火花检测。检测前要先确认焊缝类型,用错方法得出的结论没有意义。
二、检测参数与操作要点
充气压力按规范和设备说明执行,通常充到零点一五到零点二兆帕,保压五分钟,观察压降幅度。压降在允许范围内判定合格,超出范围的要查漏。
针刺入的位置要选在焊缝空腔正中,避开焊缝边缘,刺入角度垂直于膜面,避免斜插把膜面划伤。检测完成后用同材质焊条把针孔封堵,封堵处要做标记并复检。
空腔两端封口要严实。封口不严,充进去的气从端头跑掉,会被误判成焊缝漏气,反复查也找不到漏点。封口可以用专用封口钳或挤出焊条封堵,封完再充气。
三、不合格焊缝的定位与补焊
压降超标的焊缝先定位漏点。方法是在焊缝表面涂肥皂水,充气后观察起泡位置;环境安静时也可以听气流声。漏点常出现在焊缝起止端、膜面褶皱处和膜材拼接接头附近。
定位后用挤出焊条补焊。补焊前把漏点周边的膜面清理干净并擦干,补焊温度按焊条规格调整,焊完后重新做气密检测。同一道焊缝补焊超过两次仍不合格的,建议整段切除重焊,不要反复叠加补焊。
补焊用的焊条要与母材牌号匹配,具体规格可参考HDPE焊条,焊接参数和操作方法见土工膜焊接方法。
四、检测记录与验收
每道焊缝建立编号,记录焊缝位置、长度、检测压力、保压时间、压降值和判定结果。补焊过的焊缝单独记录补焊位置和复检结果,附在验收资料里。
检测合格的焊缝才能进入下道工序。覆土前还要复查一遍焊缝外观,有无翘边、烧穿和杂物夹入,外观缺陷往往先于气密问题出现。