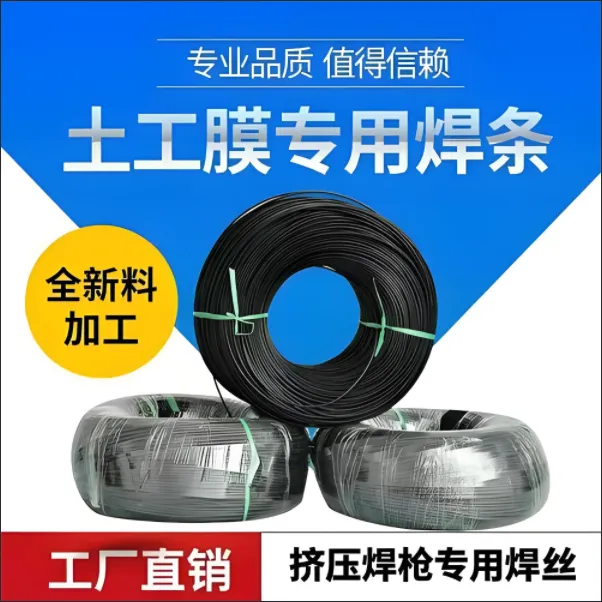
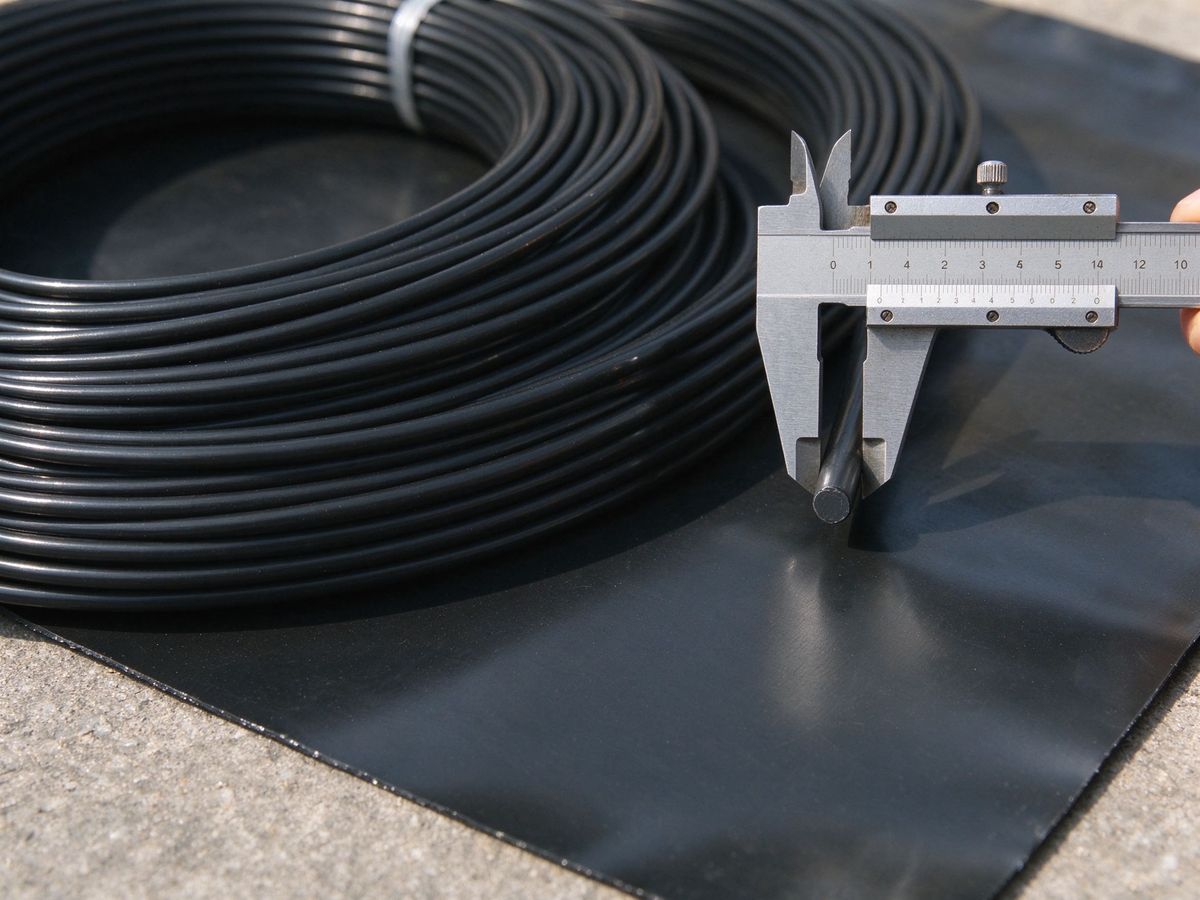
土工膜挤压焊用的焊条,看着就是一根黑色塑料条,选错牌号或选错直径,焊缝强度和外观都会出问题。焊条不是通用件,要和膜材配套,还要和焊机匹配。
一、牌号要与膜材对应
焊条按基材分聚乙烯体系和聚氯乙烯体系,聚乙烯体系里又按密度区分为高密度、中密度和低密度。膜材是HDPE,焊条就要用对应的HDPE牌号。
牌号不一致,熔融温度和流动速率不同,焊接时两层材料的熔合不充分,界面形成假焊。外观看着焊上了,剥离时从界面脱开。
同牌号还要看熔融指数。指数偏高流动性好,焊接渗透强,但过高会流淌;指数偏低熔合不足。工程上优先选用与膜材指数接近的焊条。
二、直径与焊机匹配
焊条直径常见四毫米、三毫米等规格,选多大取决于膜材厚度和焊接方式。膜厚较大、需要焊透的用直径大一些,焊条挤出量跟不上会出现空腔。
焊机螺杆和挤出量决定了焊条能被熔化的速率,焊条直径过大而挤出能力不足,会出现未熔颗粒;直径过小而挤出量过剩,会造成堆积和烧焦。
挤压焊的焊条直径与焊嘴孔径也要配套,孔径不匹配时焊条在焊嘴内受阻,出料不均匀。
三、外观与质量判别
合格焊条表面光滑,颜色均匀,无气泡、无杂质、无肉眼可见的颗粒。断面密实,没有空洞和分层。
焊条盘绕整齐,同一盘内直径偏差小。直径忽粗忽细,说明挤出不稳定,焊接时出料量波动,焊缝厚度不均。
焊条进场后抽查直径和外观,同一批里抽出几盘量一圈尺寸,偏差明显的整盘退场,不要混进焊接工序里。
受潮的焊条在焊接时会产生气泡和孔洞,储存要防潮避晒,开封后尽快用完。规格参数参见HDPE焊条。
四、选用的几条经验
同一工程尽量用同一批焊条,不同批次混用要做试焊比对。低温施工时焊条要随用随取,避免在低温环境中长时间暴露后直接使用。
焊条与膜材的匹配关系,最终要通过剥离试验验证,断口出现在母材一侧才算合格,检验方法见土工膜焊接方法。
不要为了赶工把焊条强行加大直径来提高出料速度,焊缝内外冷却速度不一致,容易产生内应力和翘边,后期处理更麻烦。