 " />
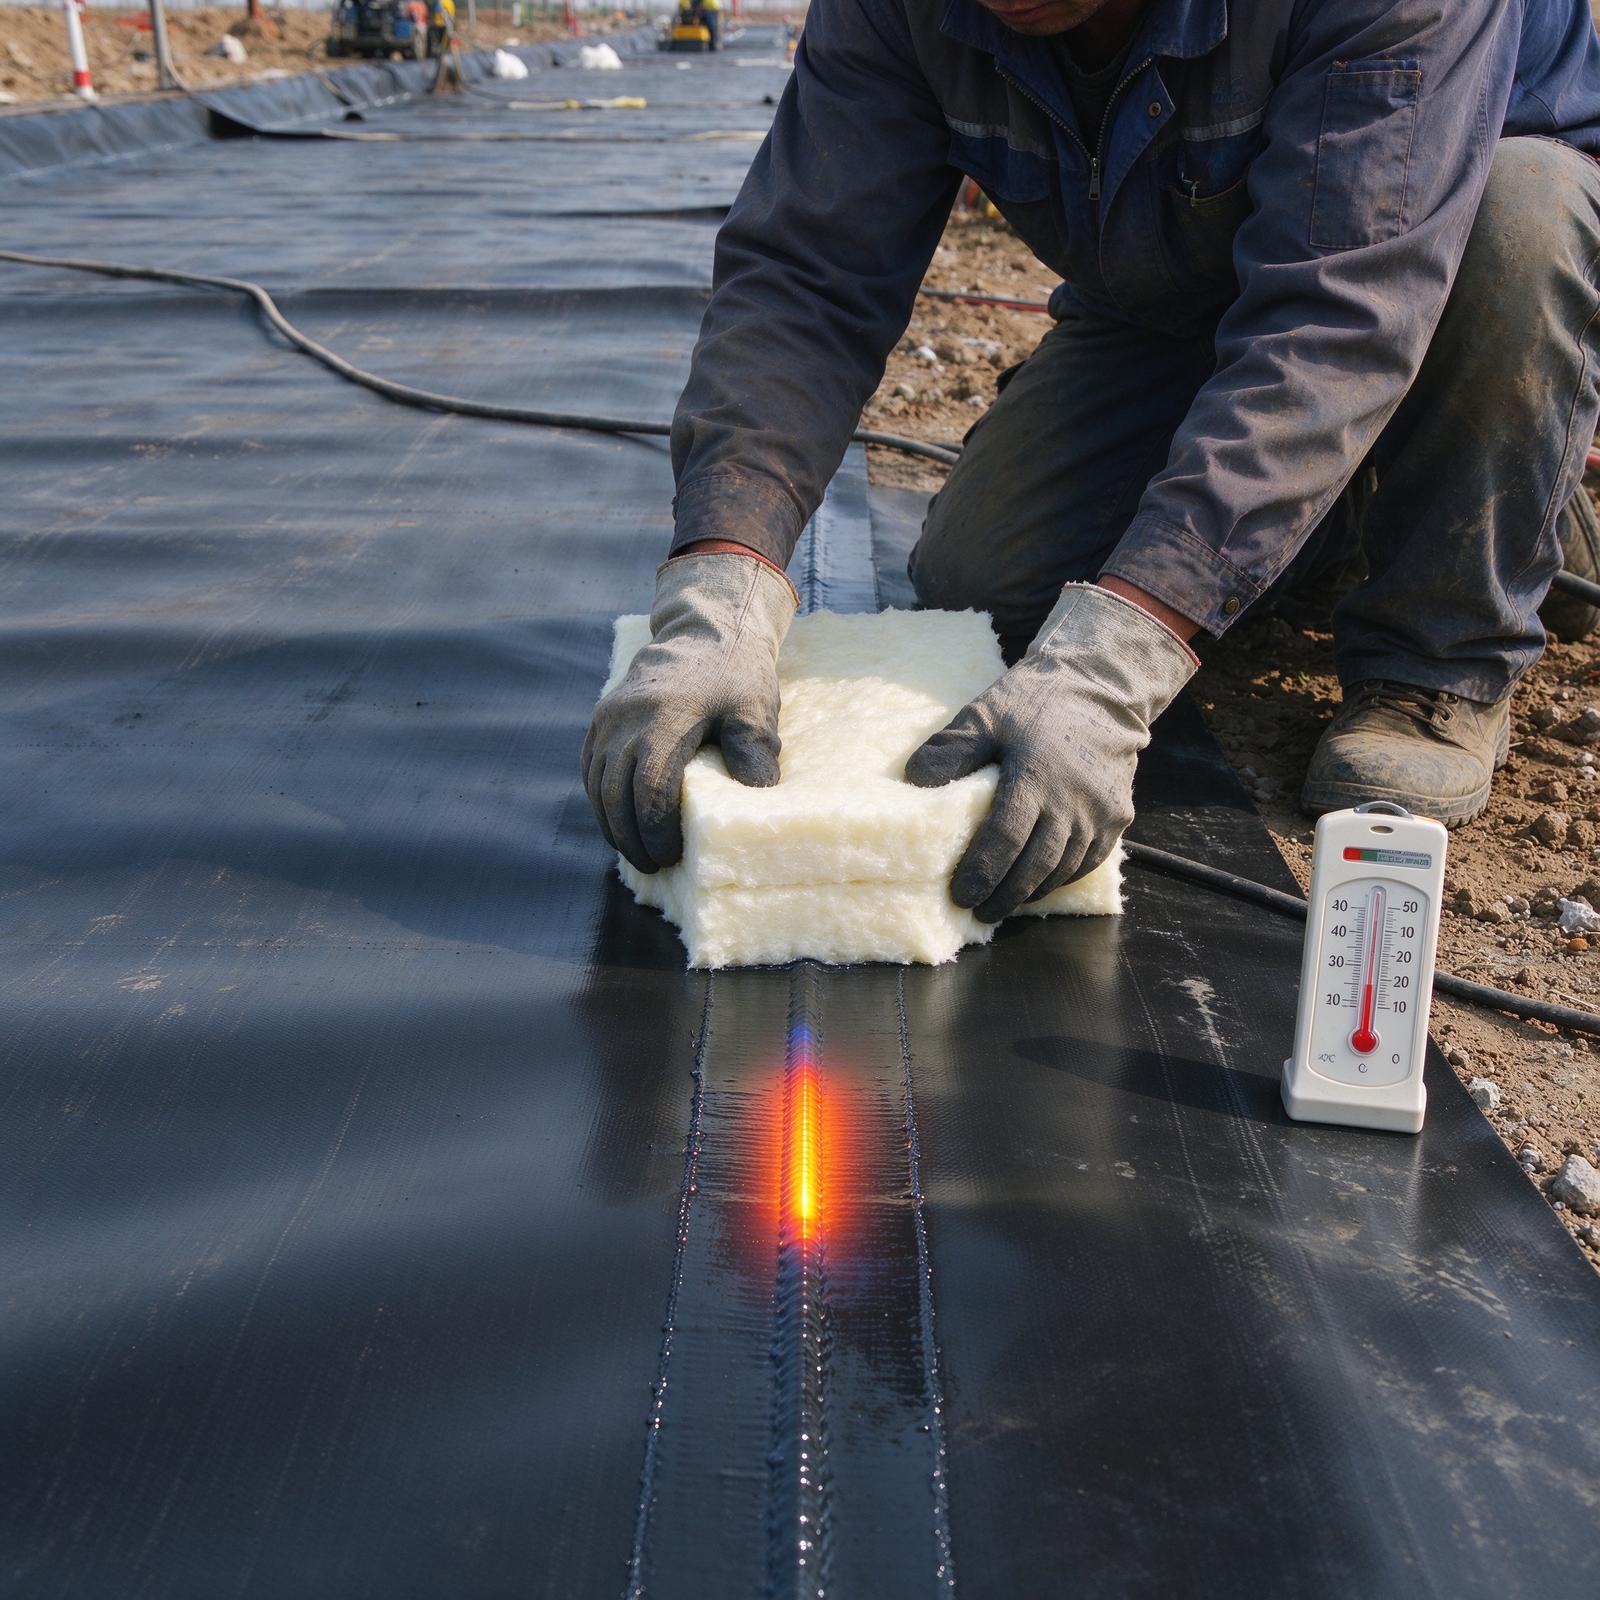
土工膜热熔焊接后,焊缝处于高温熔融状态,需要合理的冷却过程才能形成牢固的结合。焊后冷却处理直接影响焊缝强度和防渗效果,是焊接施工中容易被忽视的环节。很多焊缝开裂问题追溯到施工过程,都与冷却不当有关。
焊后状态
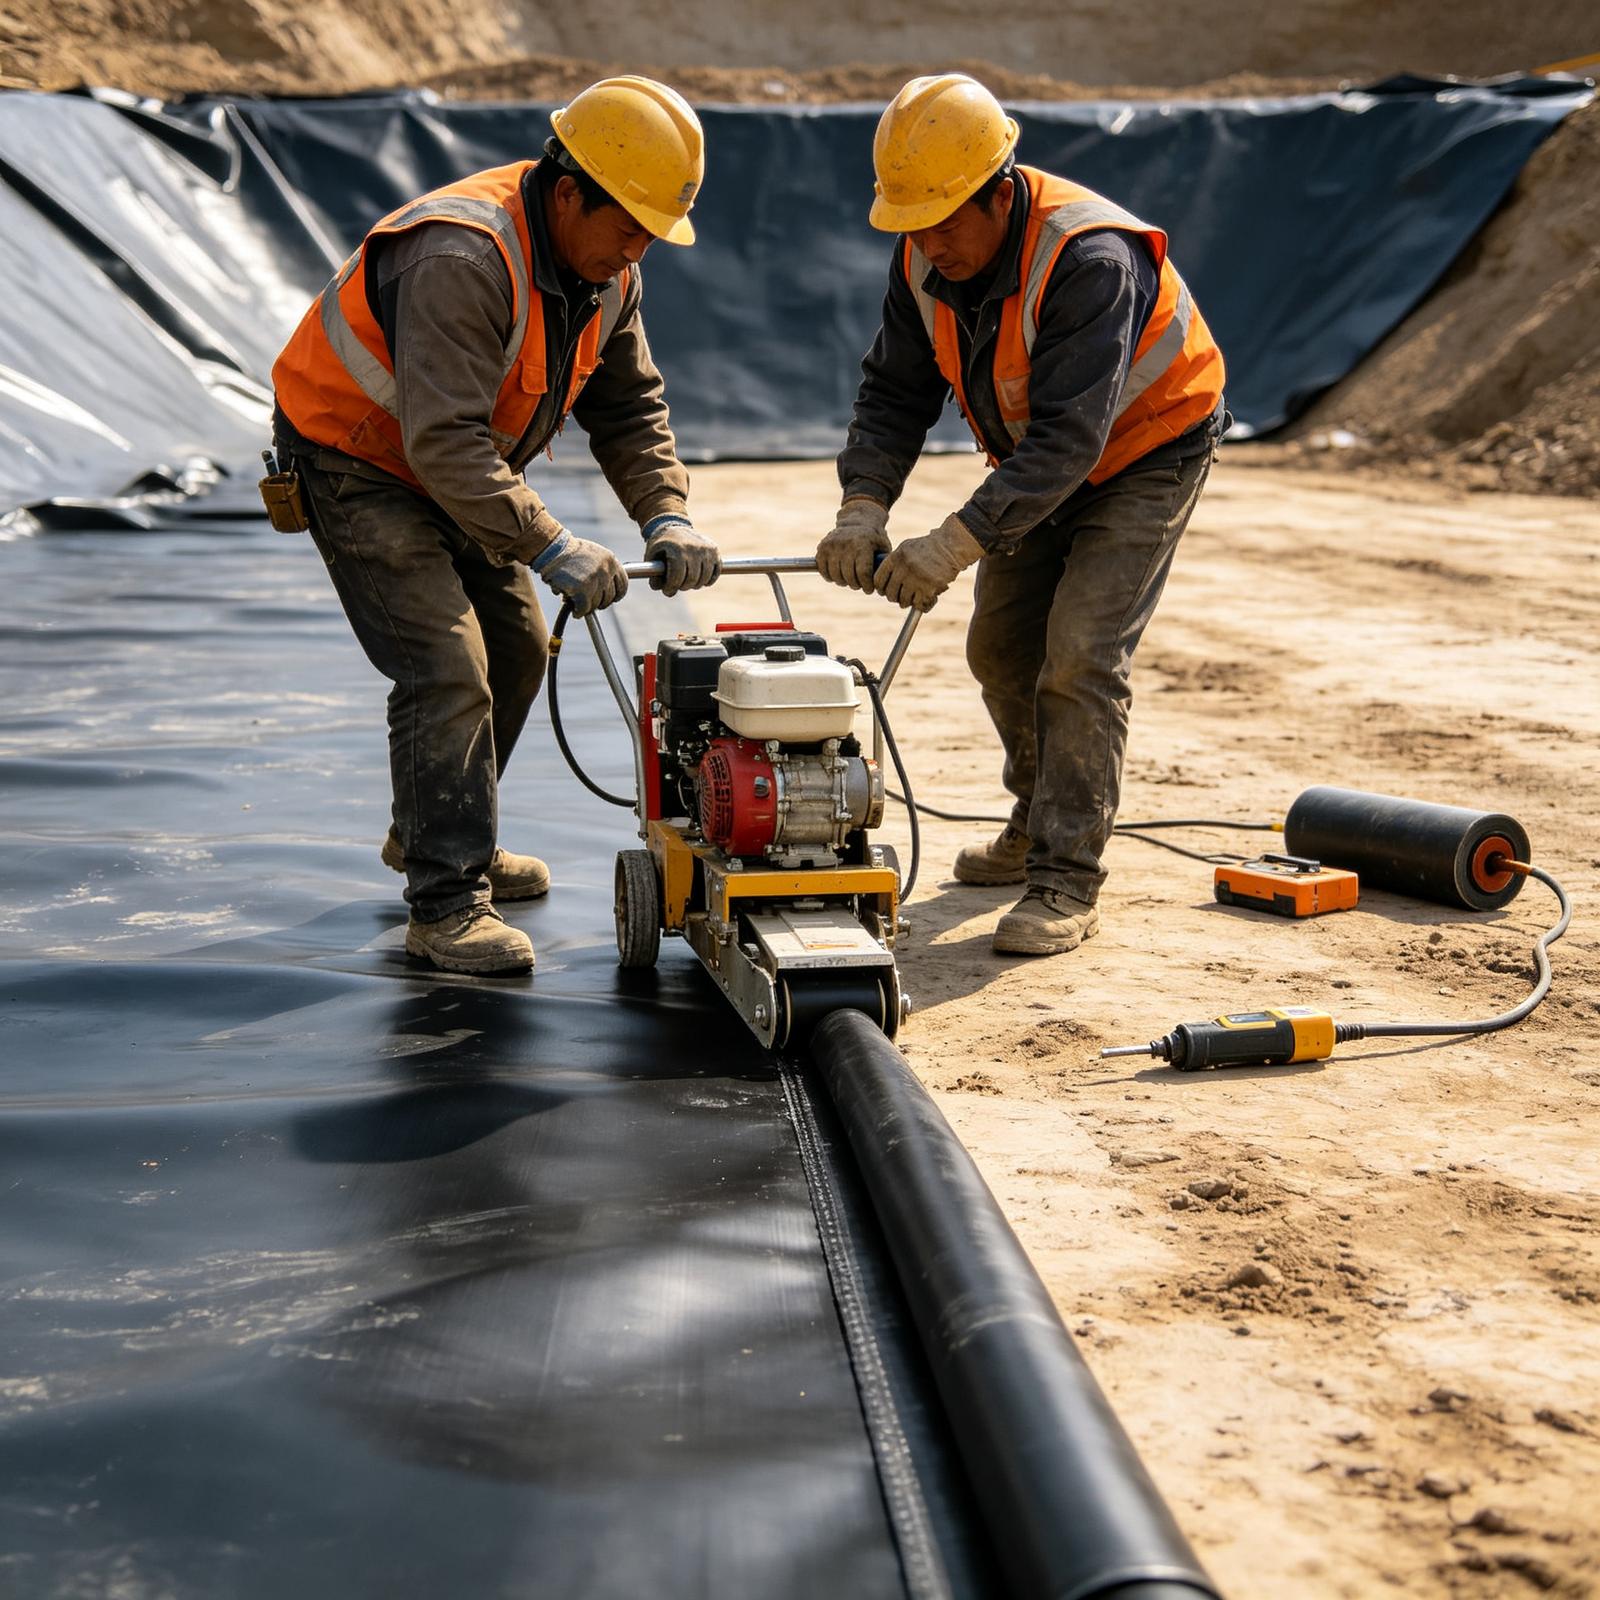
热熔焊接时焊枪温度通常在300℃至400℃之间,膜面在高温下熔融粘合。焊接完成后焊缝区域温度仍然较高,此时如果立即受力或被触碰,焊缝容易变形或开胶。自然冷却需要一定时间,冷却过程中焊缝分子结构逐渐稳定,结合强度逐步形成。刚焊完的焊缝表面看起来已经粘合,但内部材料还未完全定型,此时受力容易出现隐性损伤。
冷却方法
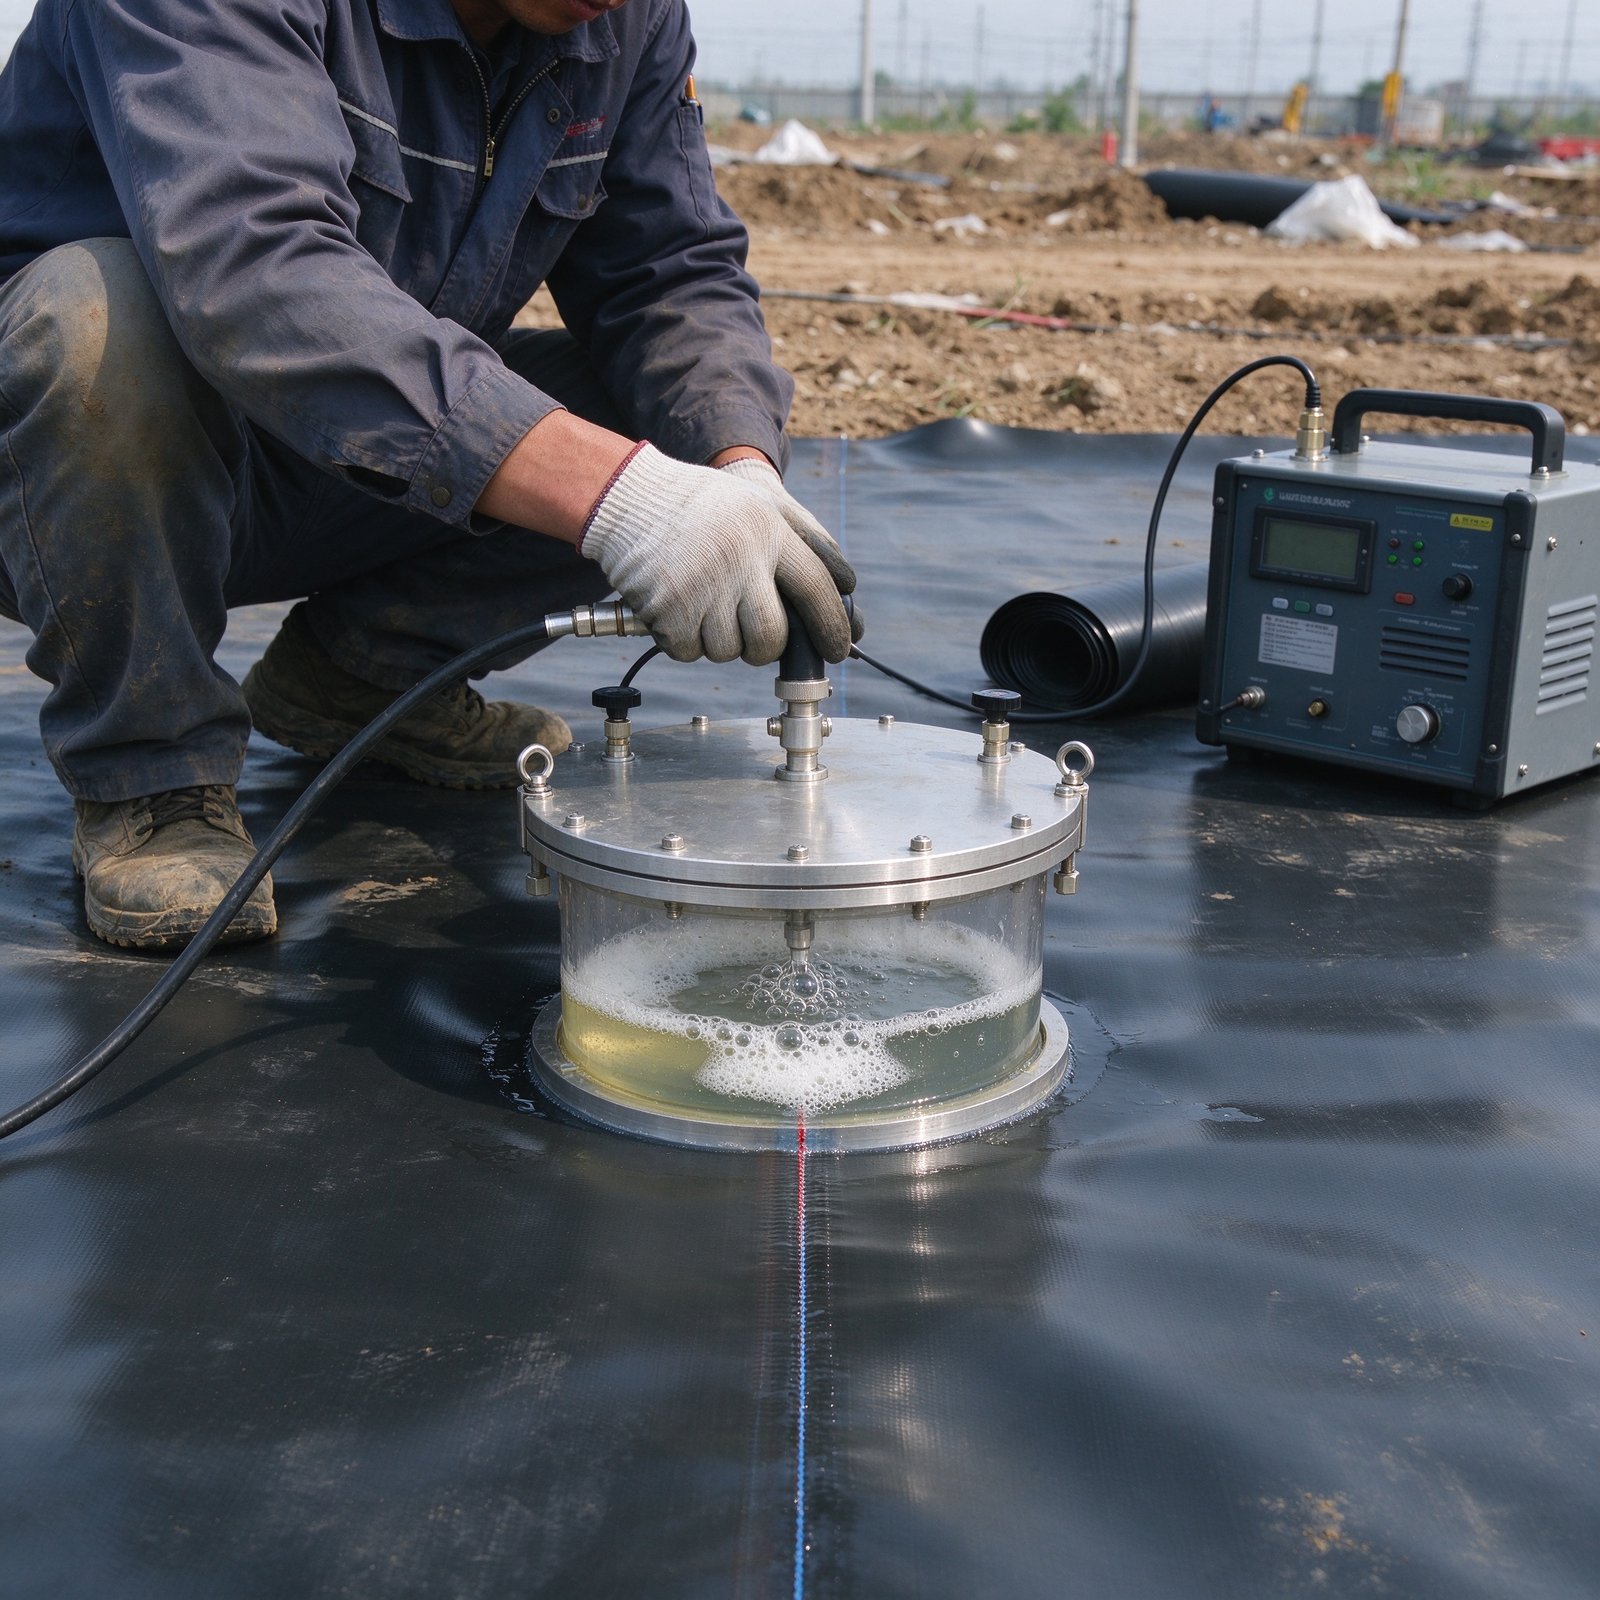
焊接完成后让焊缝自然冷却,不要用冷水急冷。夏季高温环境下自然冷却约需10至15分钟,冬季低温环境冷却时间缩短。冷却期间不要在焊缝上行走或堆放重物。温度过低时可在焊缝上方覆盖保温棉,减缓冷却速度,避免焊缝因骤冷产生内应力。双缝焊机焊接的焊缝冷却后再进行充气检测,热态检测会导致压力读数不准确。
冷却检查
焊缝完全冷却后再进行下一道工序。冷却过程中观察焊缝外观,焊缝应平整均匀,无明显凸起或凹陷。冷却后用手触摸焊缝边缘,确认膜面与焊缝结合紧密。如果焊缝冷却后出现分层或气泡,说明焊接温度或速度不当,需要调整工艺参数重新焊接。挤出焊接的单缝冷却时间比双缝更长,因为焊条填充量较大,内部散热慢。
注意事项
大风天气焊接后冷却速度快,焊缝容易因快速收缩产生裂纹,可适当降低焊接速度并延长冷却时间。雨天环境下膜面潮湿,焊接后冷却时水分蒸发可能影响焊缝质量,应在膜面干燥时焊接。每段焊缝冷却完成后及时记录焊接参数和冷却情况,纳入施工日志。冬季施工时环境温度低,焊缝冷却快,焊接前可对膜面适当预热,保证熔合质量。
焊后冷却与焊接方法相关,焊接方法见本站土工膜焊接方法介绍。
焊缝质量与焊缝检测相关,焊缝检测见本站土工膜焊缝气密性检测。