 " />
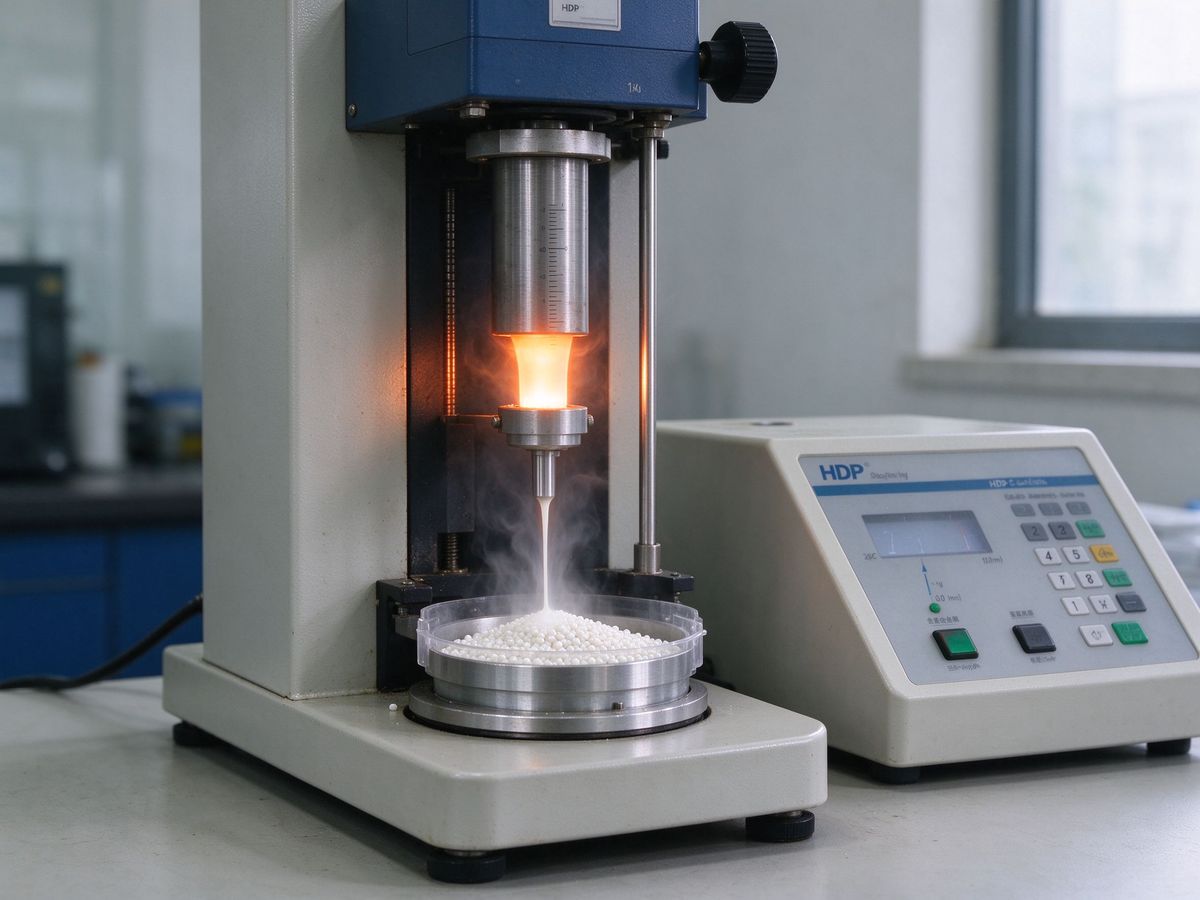
焊接温度是土工膜施工中最重要的参数,而焊接温度的选择与材料熔点直接相关。了解HDPE熔点和熔融特性,有助于合理设定焊机温度,保证焊缝质量。本文介绍HDPE熔点与焊接温度的关系。
一、HDPE熔点
HDPE是半结晶聚合物,熔点约在120℃到130℃之间。焊接时膜面需要加热到熔点以上使表层熔融,但温度过高会导致膜材分解烧焦。
熔融指数反映材料流动性能,不同厂家配方略有差异。产品对比参考HDPE防渗膜说明。
二、焊接温度设定
双轨热熔焊机温度通常设定在膜熔点以上,实际经验温度根据膜厚和环境温度在一定范围内调整。温度过低膜面熔合不透,温度过高膜面发黄烧焦。
正式焊接前在废料上试焊,撕开焊缝检查熔合情况。
三、影响因素
环境温度低时适当提高焊接温度,夏季高温时降低。膜厚薄温度稍低,膜厚厚温度稍高。焊机加热块与膜面距离也要合适。
完整焊接工艺参考土工膜焊接方法。