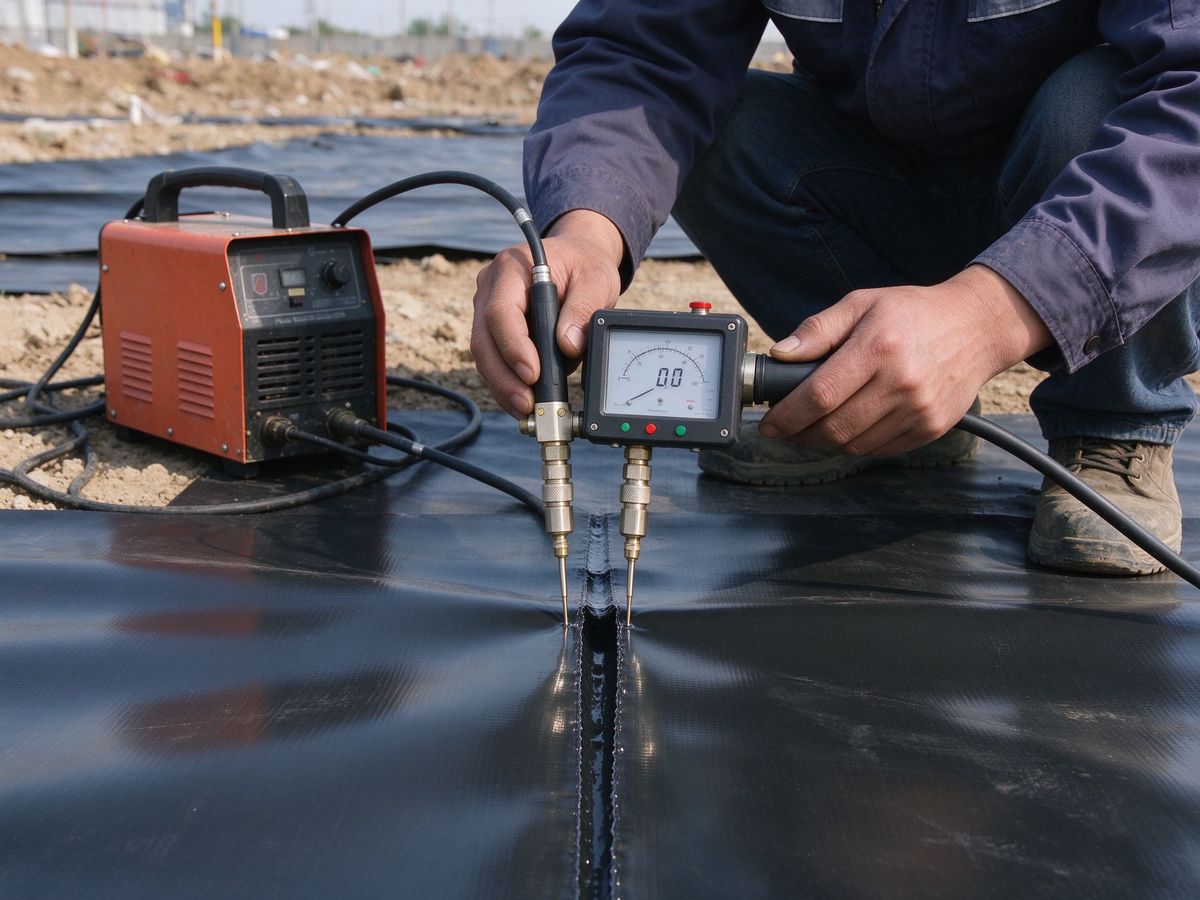
现场的气密检测只能判断焊缝有没有漏气,判断不了焊缝结合得牢不牢。有些焊缝打压合格,运行一段时间后在外力作用下整条撕开,原因就是焊缝界面熔合不足。强度和密实度是两回事,破坏性检测补的就是这一块。
一、两项检测各测什么
剥离强度测的是垂直于焊缝方向把两层膜分开所需的力,反映焊缝界面的熔合程度。剪切强度测的是沿焊缝方向拉伸时焊缝承受的力,反映焊缝承受面内荷载的能力。
两项指标要一起看。剥离强度低,说明熔合界面不充分,属于虚焊;剪切强度低,说明焊缝宽度不足或焊机行走偏移,有效焊接面积不够。
二、取样位置的选择
破坏性检测会切坏焊缝,取样位置要选在不影响结构安全的部位,通常安排在焊缝端头、预留段或者需要单独补焊的位置。
同一批施工的焊缝按比例抽取,不同焊机、不同班组、不同施工时段都要覆盖。低温时段和高温时段各取一组,便于比较参数设置是否合理。
取样时用记号笔标出焊缝中心线,试样宽度按标准裁切,剥离试样在焊缝两侧各留出足够夹持长度,剪切试样沿焊缝方向裁成长条。
三、剥离试验的操作
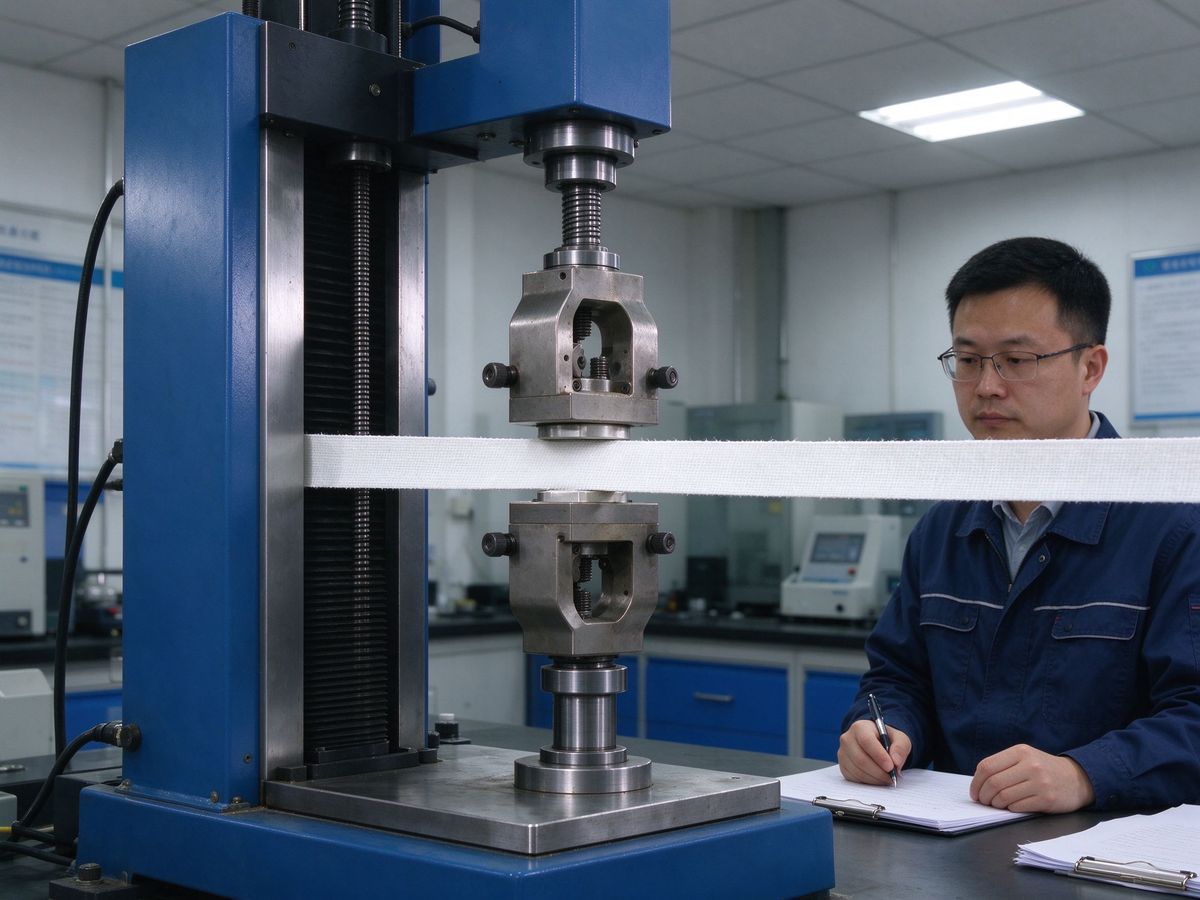
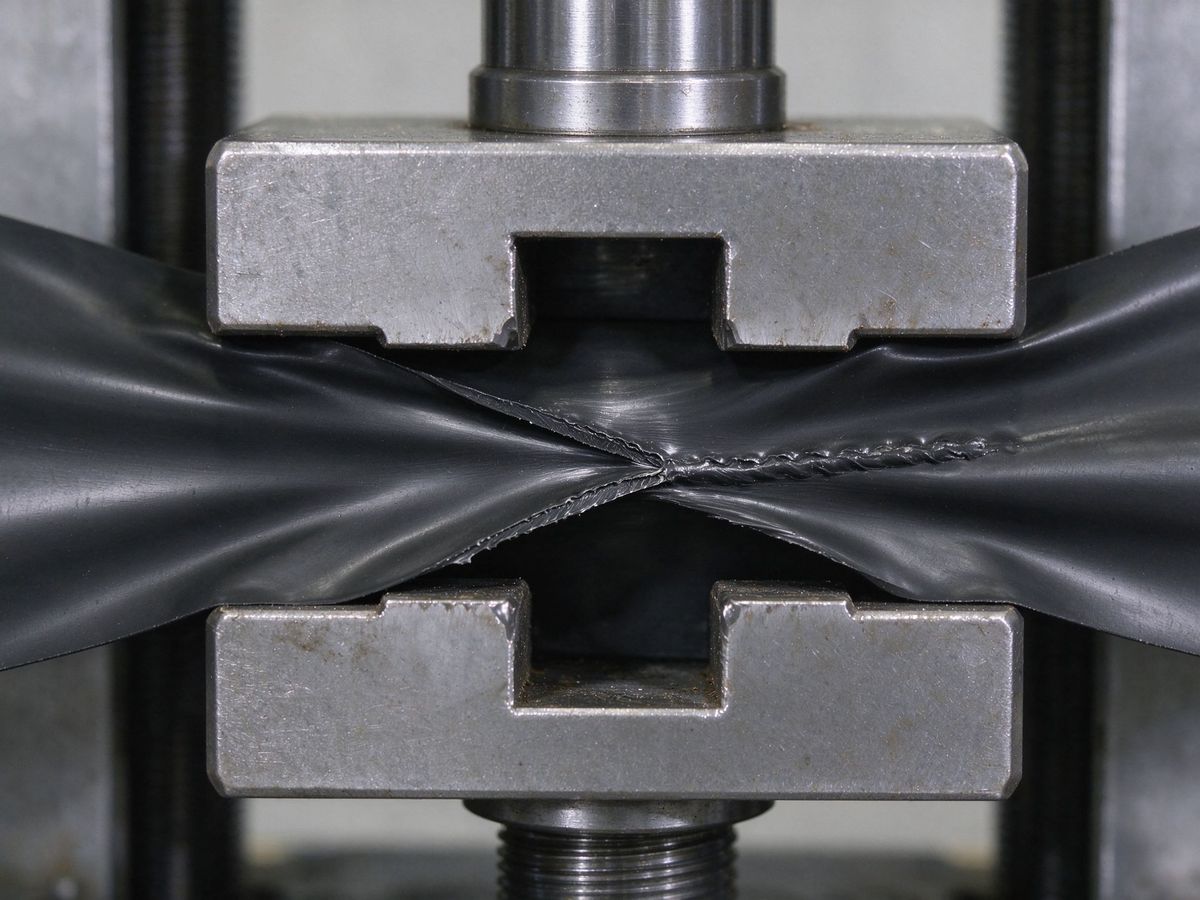
试样装夹时,两层膜分别夹在上下夹具上,焊缝位于两夹具中间,夹持线与焊缝平行,不能歪斜。夹具夹紧后以恒定速度拉伸,记录力值曲线。
合格的焊缝剥离时,断裂面应出现在母材一侧,而不是沿着焊缝界面整条脱开。断在母材说明熔合强度已经超过母材本体,这是理想状态;顺着界面平滑脱开,说明焊接温度或压力不足。
试验中如果出现夹具打滑,结果作废重新取样。拉伸速度不同,测得的力值有差异,同批比较时速度必须一致。
四、剪切试验与判定
剪切试样沿焊缝纵向装夹,焊缝位于试样中部,拉伸至破坏,记录峰值力。剪切强度按峰值力除以焊缝有效面积计算。
判定对照设计和规范要求。不合格的部位扩大取样范围,确认是局部问题还是系统性参数问题。系统性不合格的,要回查焊机温度、行走速度和环境条件,调整参数后重新试焊,具体操作规程见土工膜焊接方法。
局部不合格的位置切除重焊,补焊用匹配牌号的焊条,牌号选择见HDPE焊条。补焊后重新做气密检测和强度抽检。
检测报告要把取样位置、施工时段、焊机编号和环境温度一并记录,数据和现场条件对上号,后续排查才有依据。